Corte recto y corte en bisel con láser de fibra: qué cambia en el área de corte efectiva
Corte recto y corte en bisel con láser de fibra: qué cambia en el área de corte efectiva
Introducción
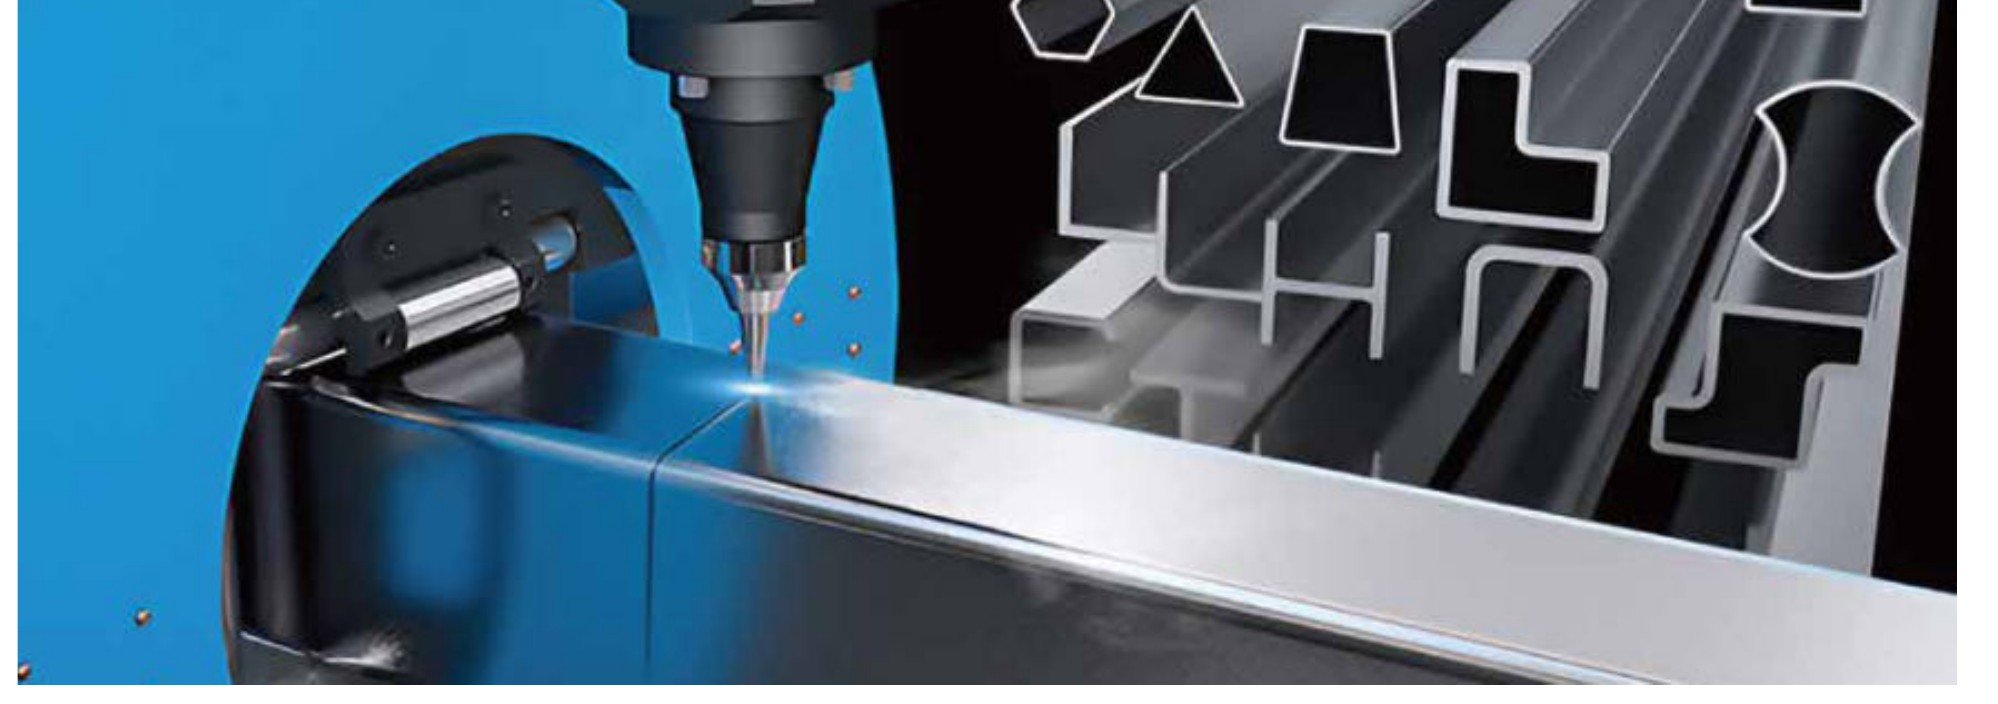
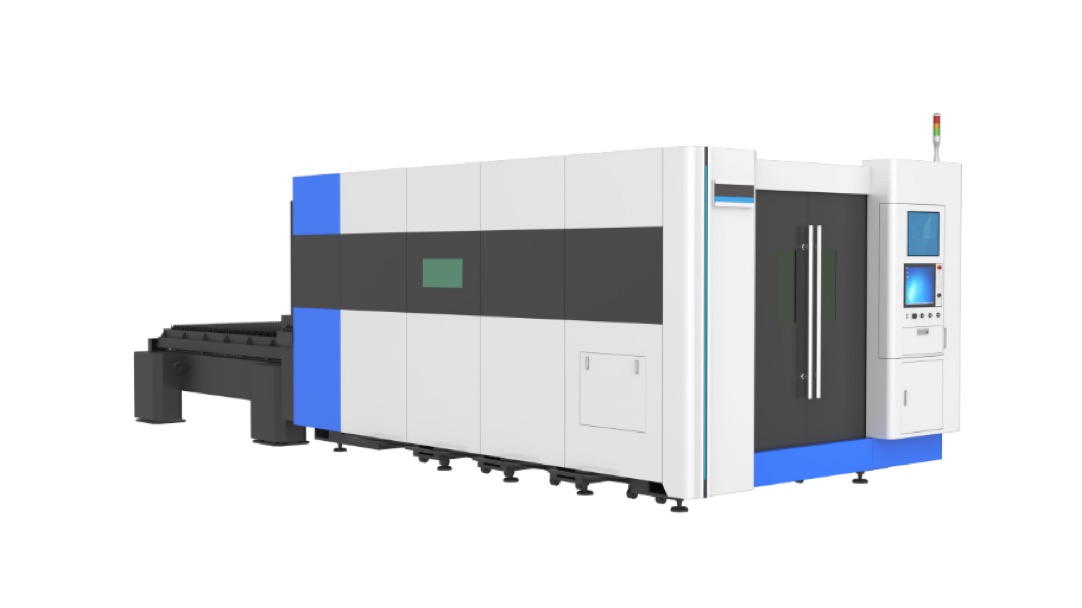
Al cortar chapa metálica con láser de fibra existen dos formas de trabajar la pieza: el corte recto, perpendicular a la superficie, y el corte en bisel, en el que el cabezal se inclina hasta ±45° para dejar el borde preparado para soldadura. Las dos operaciones pueden hacerse en la misma máquina; la diferencia está en el cabezal y en el espacio que necesita para trabajar. Y ese espacio se traduce directamente en el área de corte disponible.
Qué aporta el corte en bisel
- Prepara el borde para soldadura en una sola pasada, sin fresado ni desbarbado posterior.
- Permite biseles en A, V, Y, X y K sobre chapa de hasta 30 mm de espesor.
- Mejora la penetración de la soldadura y reduce el material de aporte, al ajustar el bisel al espesor real.
- Reduce manipulación y tiempos: la pieza sale lista para ensamblar.
Qué ocurre con el área de corte efectiva
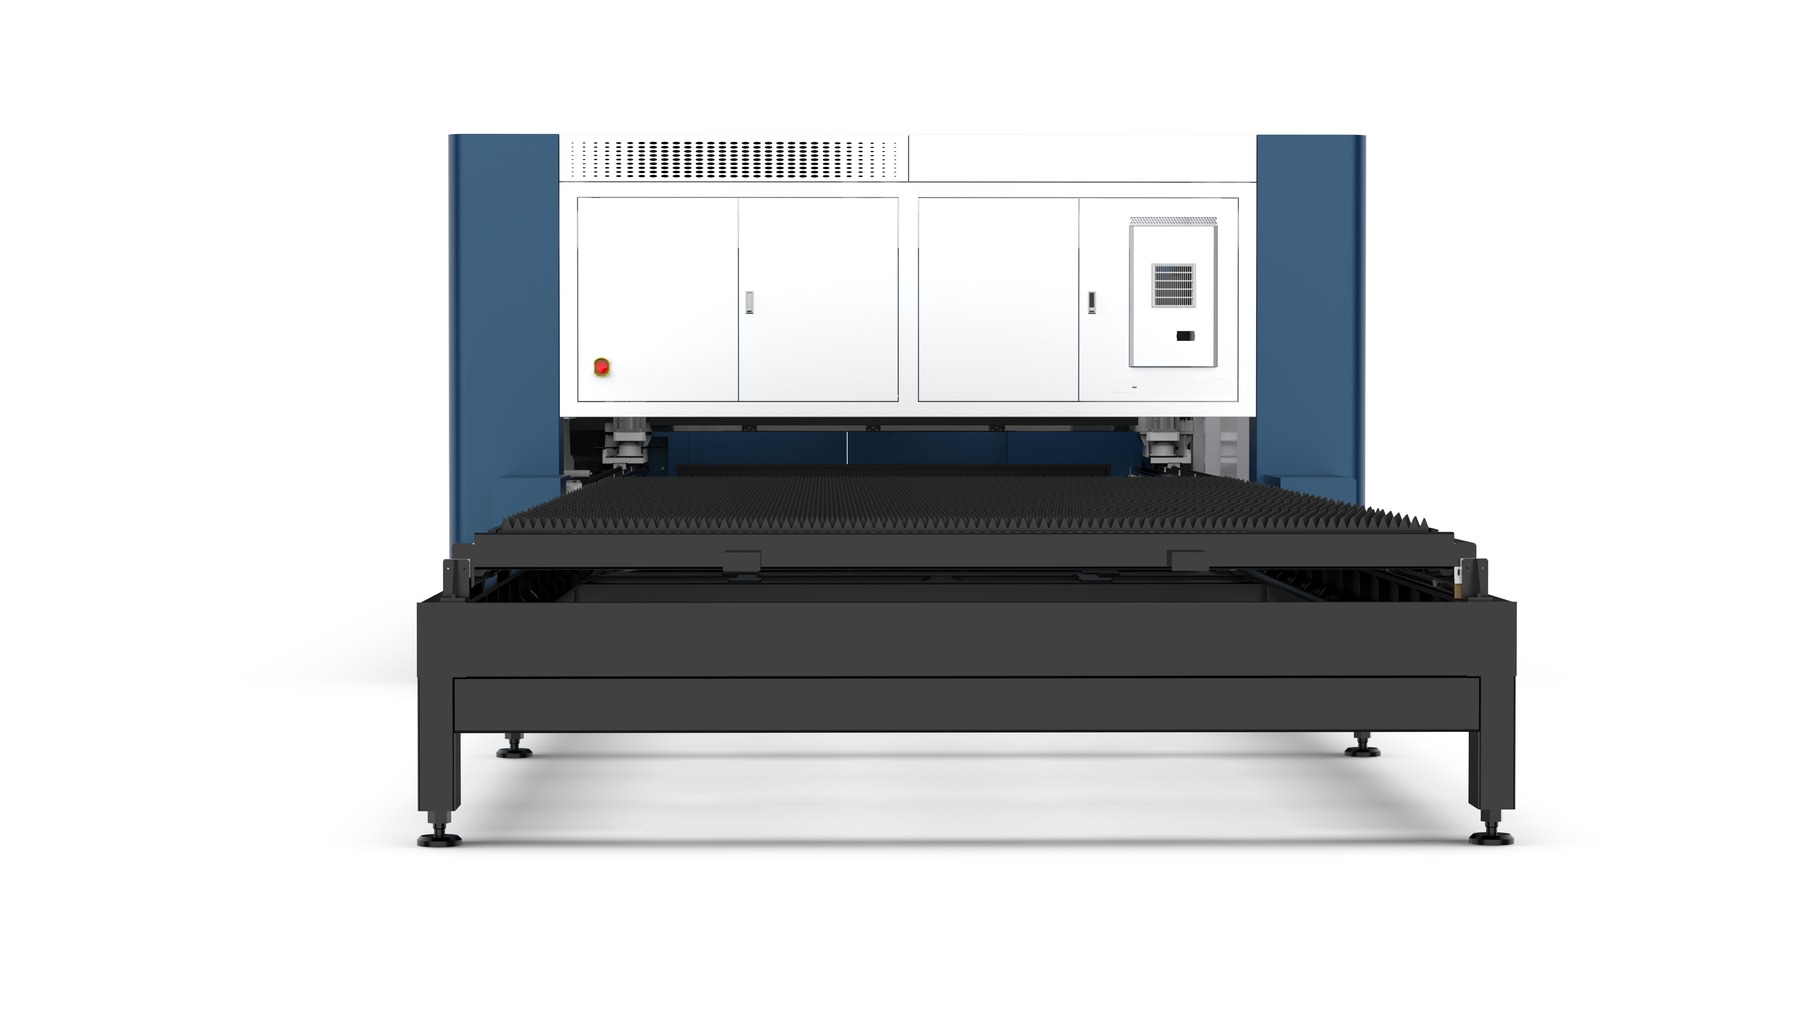
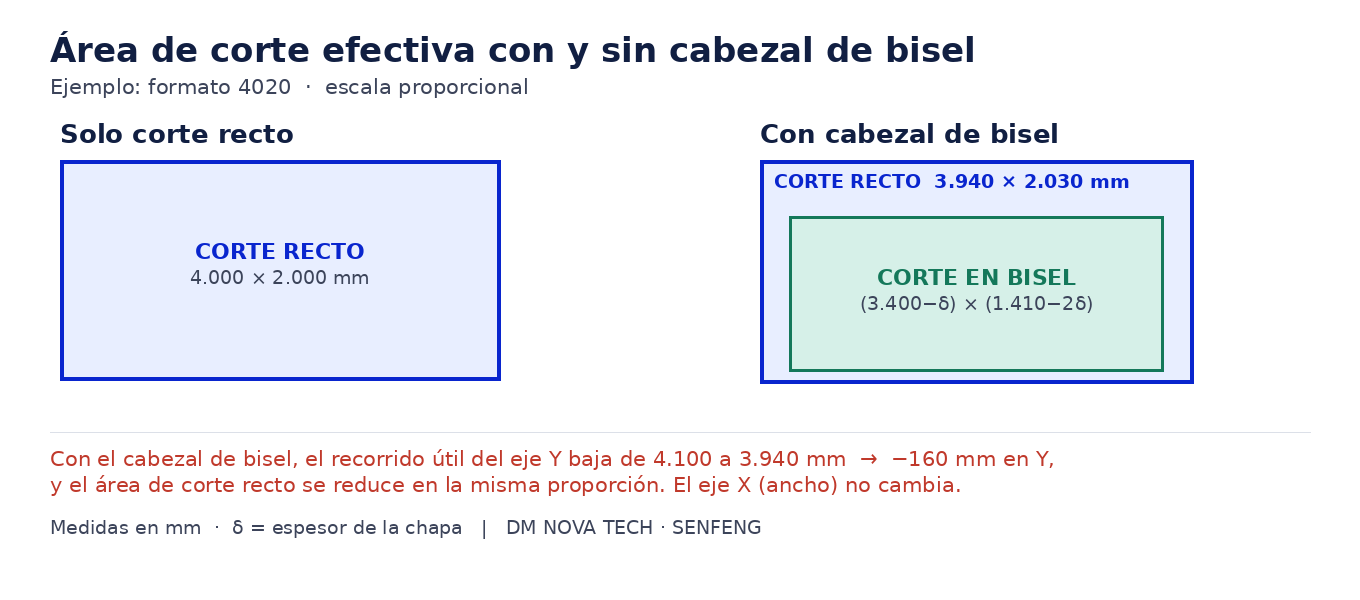
Si elige un modelo capaz únicamente de realizar cortes rectos, el tamaño máximo de corte es de 4000 × 2000.
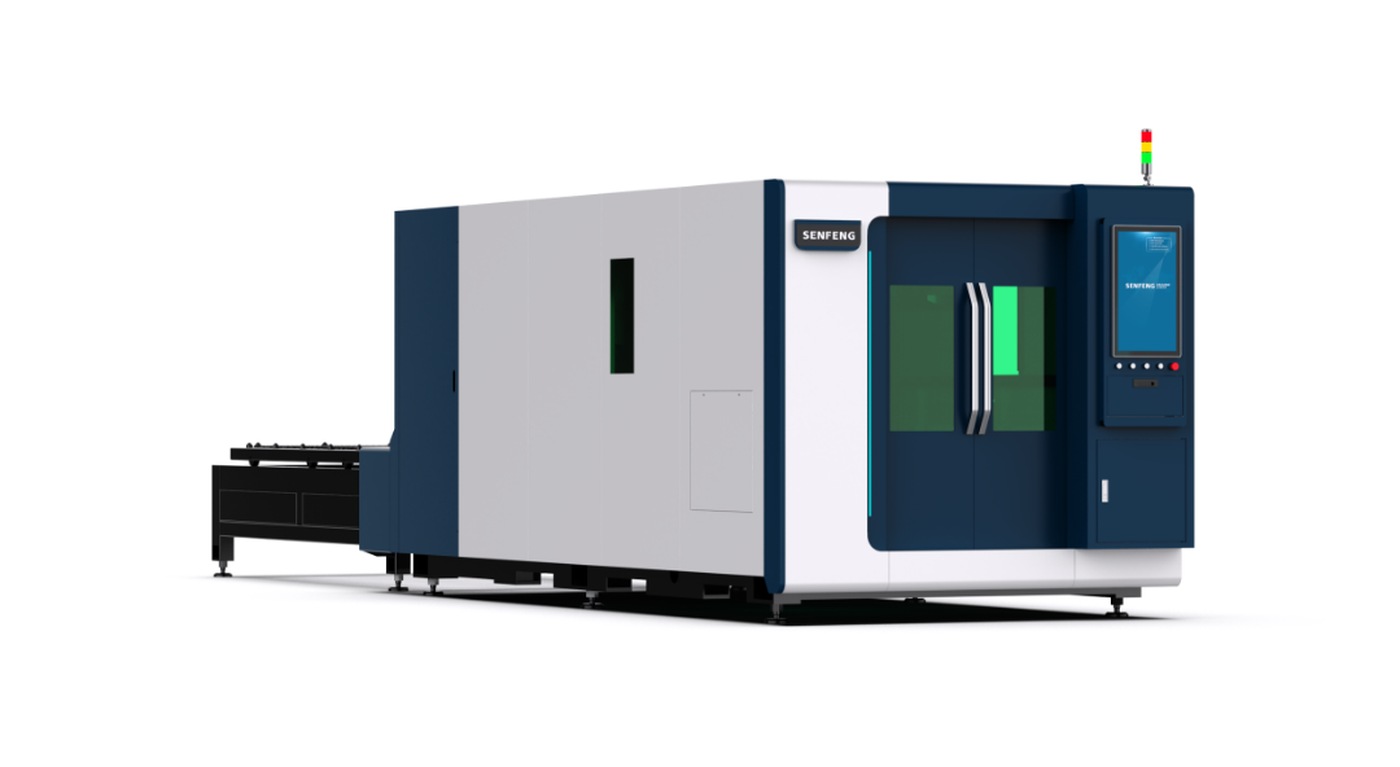
Si opta por un modelo equipado para realizar cortes en bisel, se producirá una cierta reducción en el área de corte efectiva —incluso al realizar cortes rectos— debido a factores como el diseño del cabezal de corte en bisel, el espacio necesario para su instalación y los límites del rango de movimiento mecánico de la máquina.
| Modelo | Área de trabajo | Recorrido útil eje Y (solo corte recto) | Corte recto (versión con bisel) | Corte en bisel 45° |
|---|---|---|---|---|
| SF3015H4 / SF3015GH5 | 3.000 × 1.500 mm | 3.080 mm | 2.870 × 1.530 mm | (2.330−δ) × (910−2δ) mm |
| SF4020H4 / SF4020GH5 | 4.000 × 2.000 mm | 4.100 mm | 3.940 × 2.030 mm | (3.400−δ) × (1.410−2δ) mm |
| SF6025H4 / SF6025GH5 | 6.000 × 2.500 mm | 6.100 mm | 5.870 × 2.530 mm | (5.330−δ) × (1.920−2δ) mm |
Medidas en mm · δ = espesor de la chapa · La merma se produce únicamente en el eje Y (el largo): −210 mm en la SF3015, −160 mm en la SF4020 y −230 mm en la SF6025. El eje X (el ancho) es idéntico en las dos versiones.
Por qué se reduce el área
- El cabezal gira sobre dos ejes (A y C). Para inclinarse necesita espacio libre alrededor del punto de corte, tanto por encima de la chapa como en su contorno.
- La máquina necesita recorrido extra en el borde. Para inclinar el cabezal cuando corta en el extremo de la chapa, el eje debe poder salir más allá del borde; ese recorrido adicional se detrae del recorrido útil.
- Afecta al eje Y (el largo). Es el eje sobre el que bascula el cabezal al inclinarse. El eje X no se ve afectado.
- A mayor espesor y mayor ángulo, más espacio requiere. Por eso el área de corte en bisel se expresa en función del espesor de la chapa (δ): largo − δ y ancho − 2δ.
Qué significa para su producción
- En un modelo de solo corte recto, toda el área de trabajo está disponible para cortar: 3.000 × 1.500, 4.000 × 2.000 o 6.000 × 2.500 mm según el formato.
- En un modelo con bisel, el corte recto se reduce en el eje Y entre 160 y 230 mm según el formato. En la práctica, una chapa estándar de 4.000 × 2.000 mm ya no entra completa en corte recto: el corte útil queda en 3.940 × 2.030 mm.
- Si su producción combina piezas grandes y biseles, conviene dimensionar la máquina sobre la pieza mayor en corte recto, y no sobre el formato nominal de la chapa.
Díganos qué corta —medidas de chapa, espesores y si necesita bisel— y le calculamos el formato que necesita.
Equipamiento de la solución DM NOVA TECH
Nuestras instalaciones se entregan como solución llave en mano, con el equipamiento auxiliar incluido:
- Compresor de aire comprimido.
- Aspirador / extractor de polvo.
- Instalación y puesta en marcha.
- Formación del operario.
No incluye la descarga ni el flete marítimo hasta sus instalaciones, al tratarse de transporte especial.
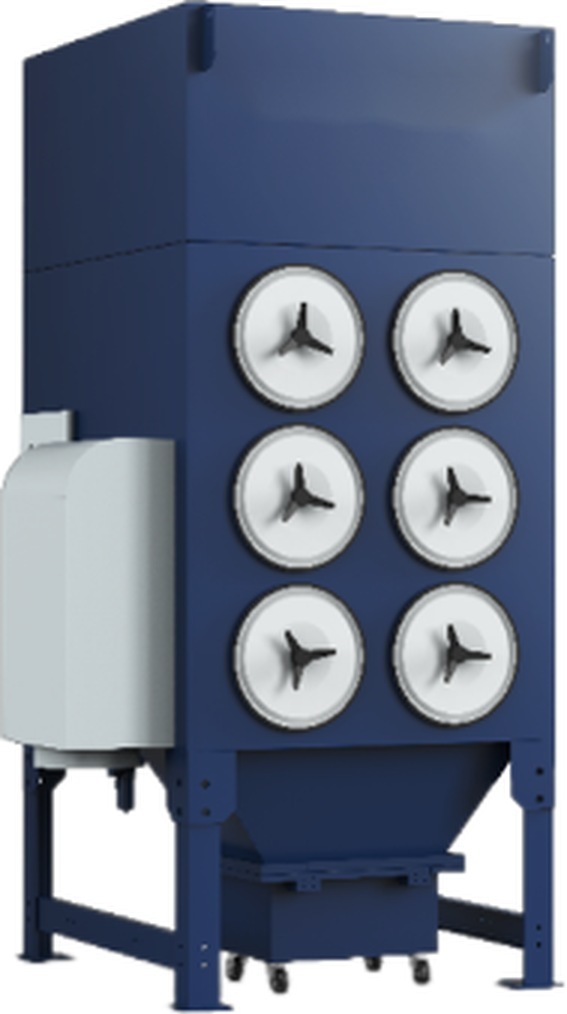 Aspirador / extractor de polvo para máquina de corte láser de fibra SENFENG | 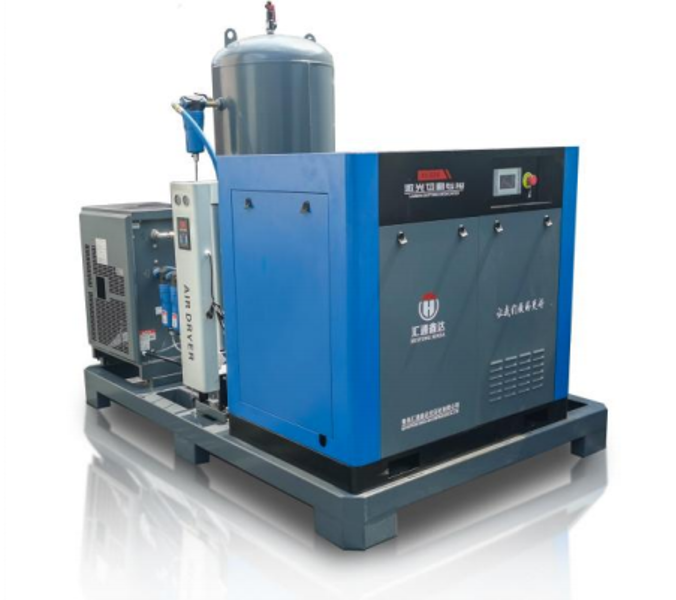 Compresor de aire comprimido incluido en la instalación de corte láser |
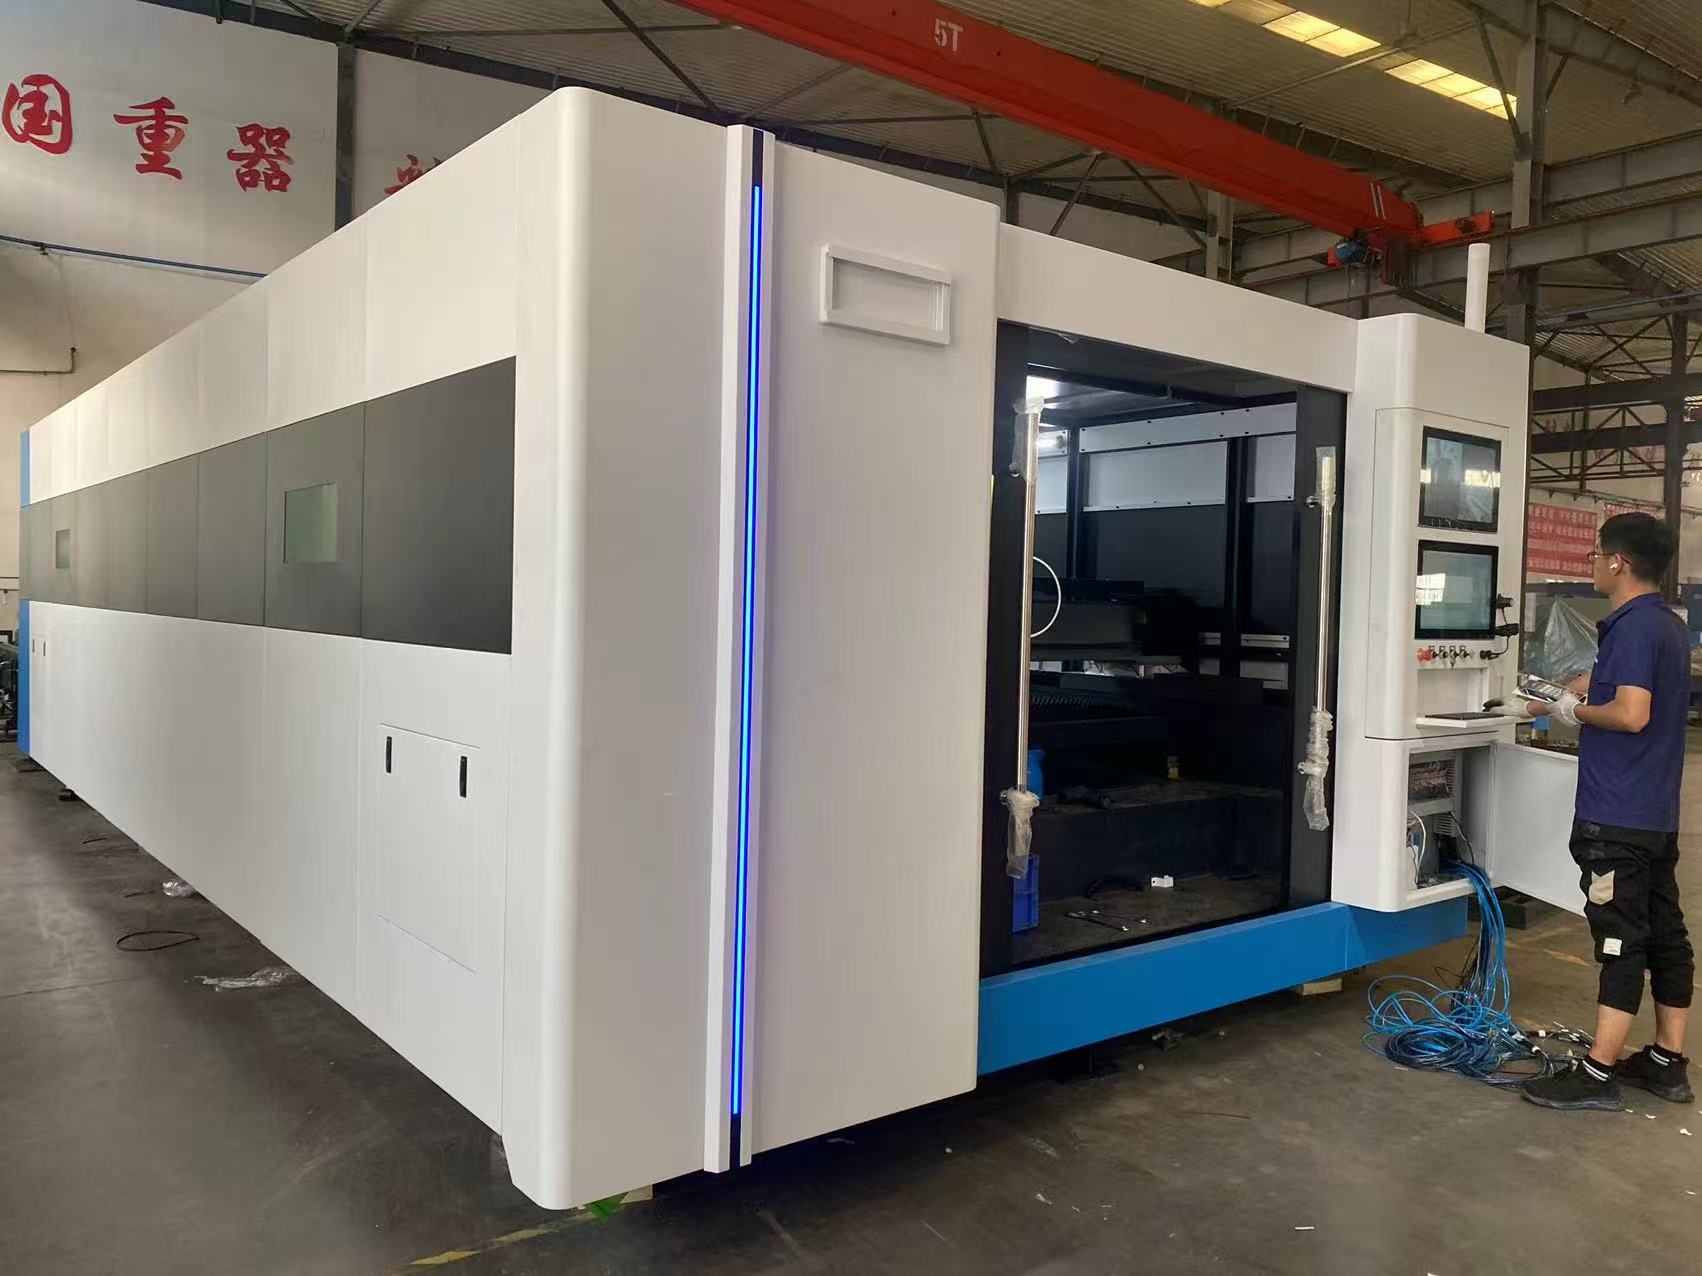
¿Necesita preparar bordes para soldadura?
En DM NOVA TECH analizamos su caso y le indicamos qué formato y qué configuración de cabezal necesita, teniendo en cuenta las medidas reales de sus piezas y no solo el formato nominal de la chapa. Escríbanos y le preparamos un estudio sin compromiso.
Artículos relacionados
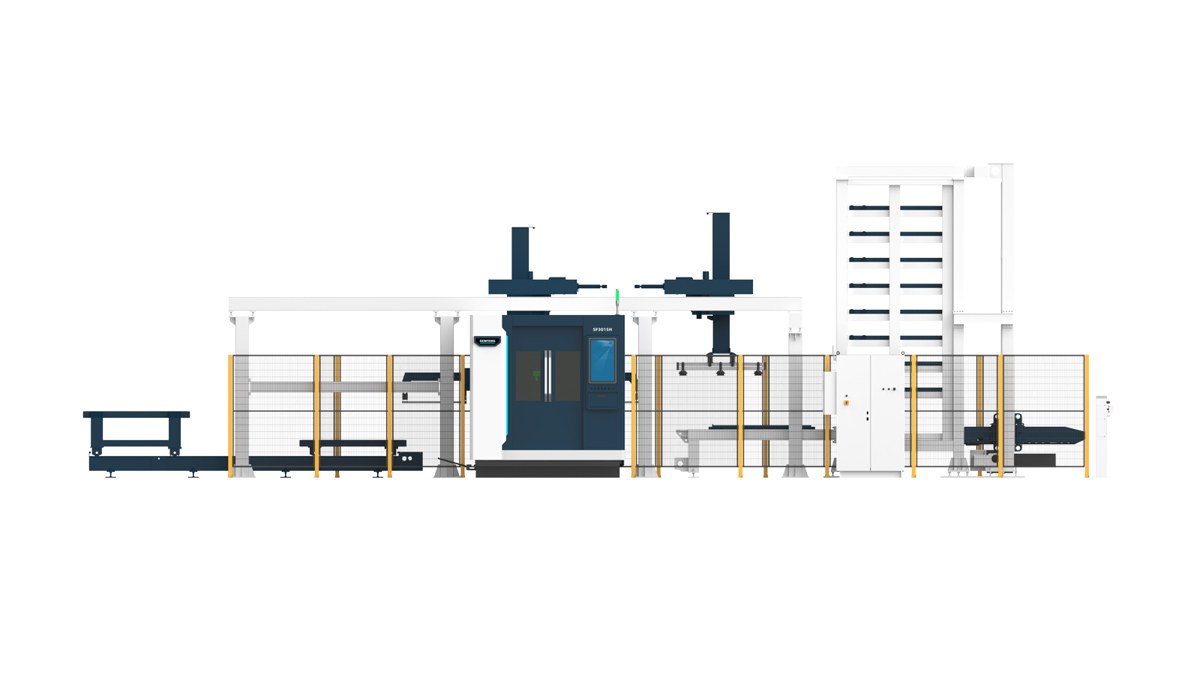
DM Nova Tech presenta el almacén automático de alta velocidad SENFENG HSM de 8 niveles, en versiones de 300 kg y 500 kg, con carga y descarga automática para láseres de fibra 3015 y 4020.