
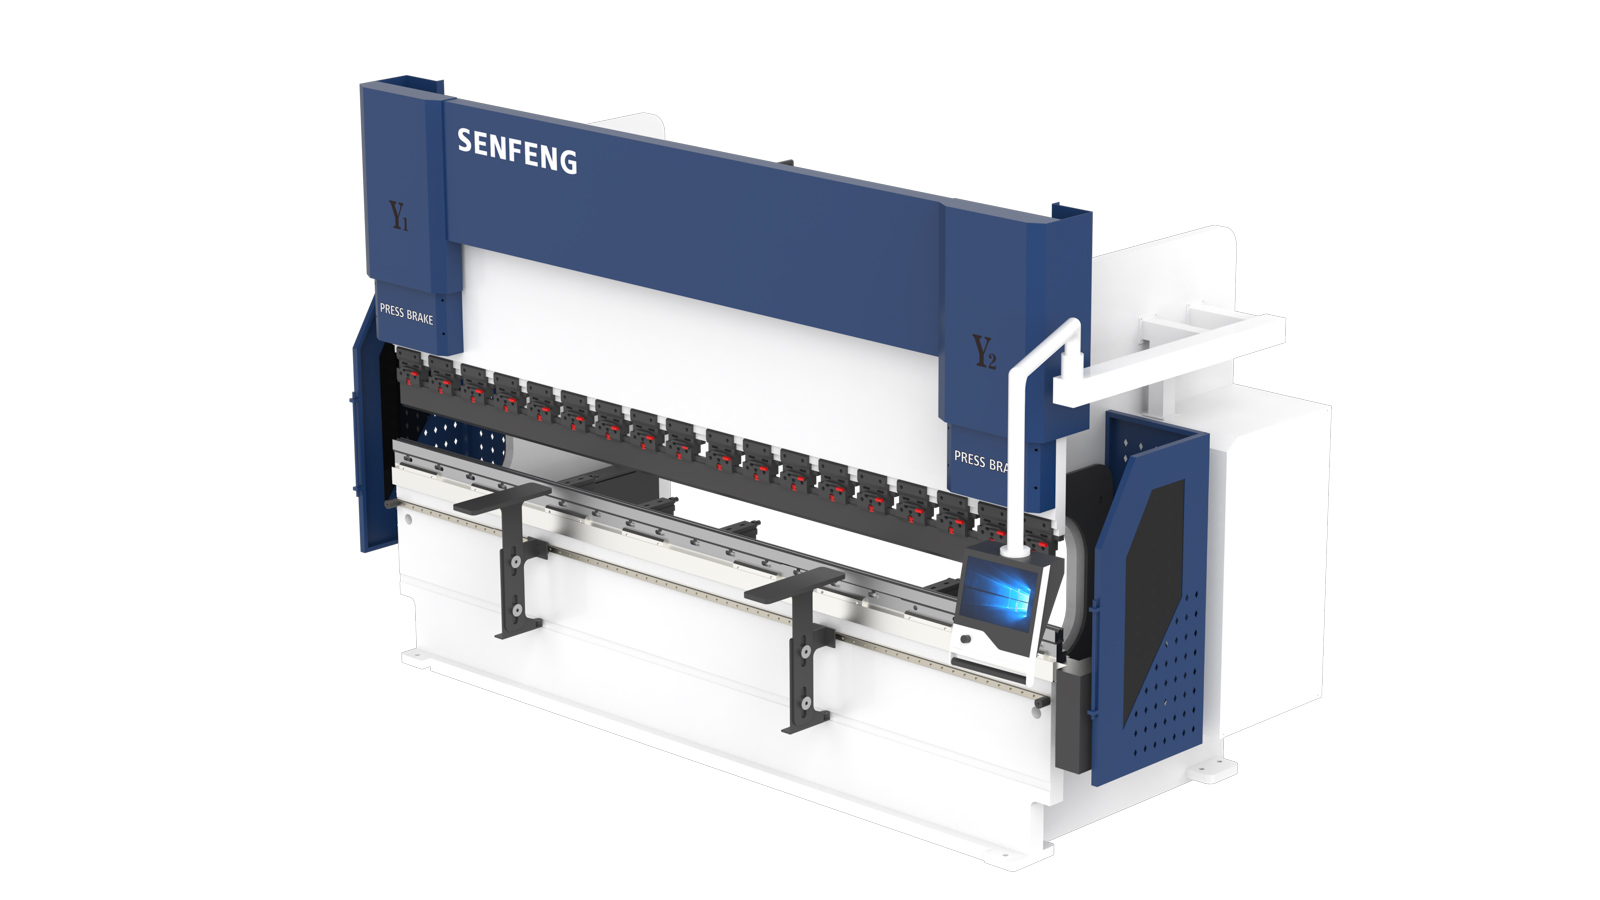
Plegadoras CNC: parámetros de conformado, tonelaje y selección de utillajes
Plegadoras CNC: parámetros de conformado, tonelaje y selección de utillajes
Introducción
Elegir la plegadora CNC adecuada para un proyecto no es solo cuestión de "cuantas más toneladas, mejor". El tonelaje necesario depende de una combinación precisa de variables — espesor, longitud de plegado, material, apertura de matriz — y calcularlo mal lleva a dos escenarios igual de costosos: una máquina sobredimensionada (inversión desperdiciada) o infradimensionada (incapaz de plegar la pieza o con un desgaste prematuro del utillaje).
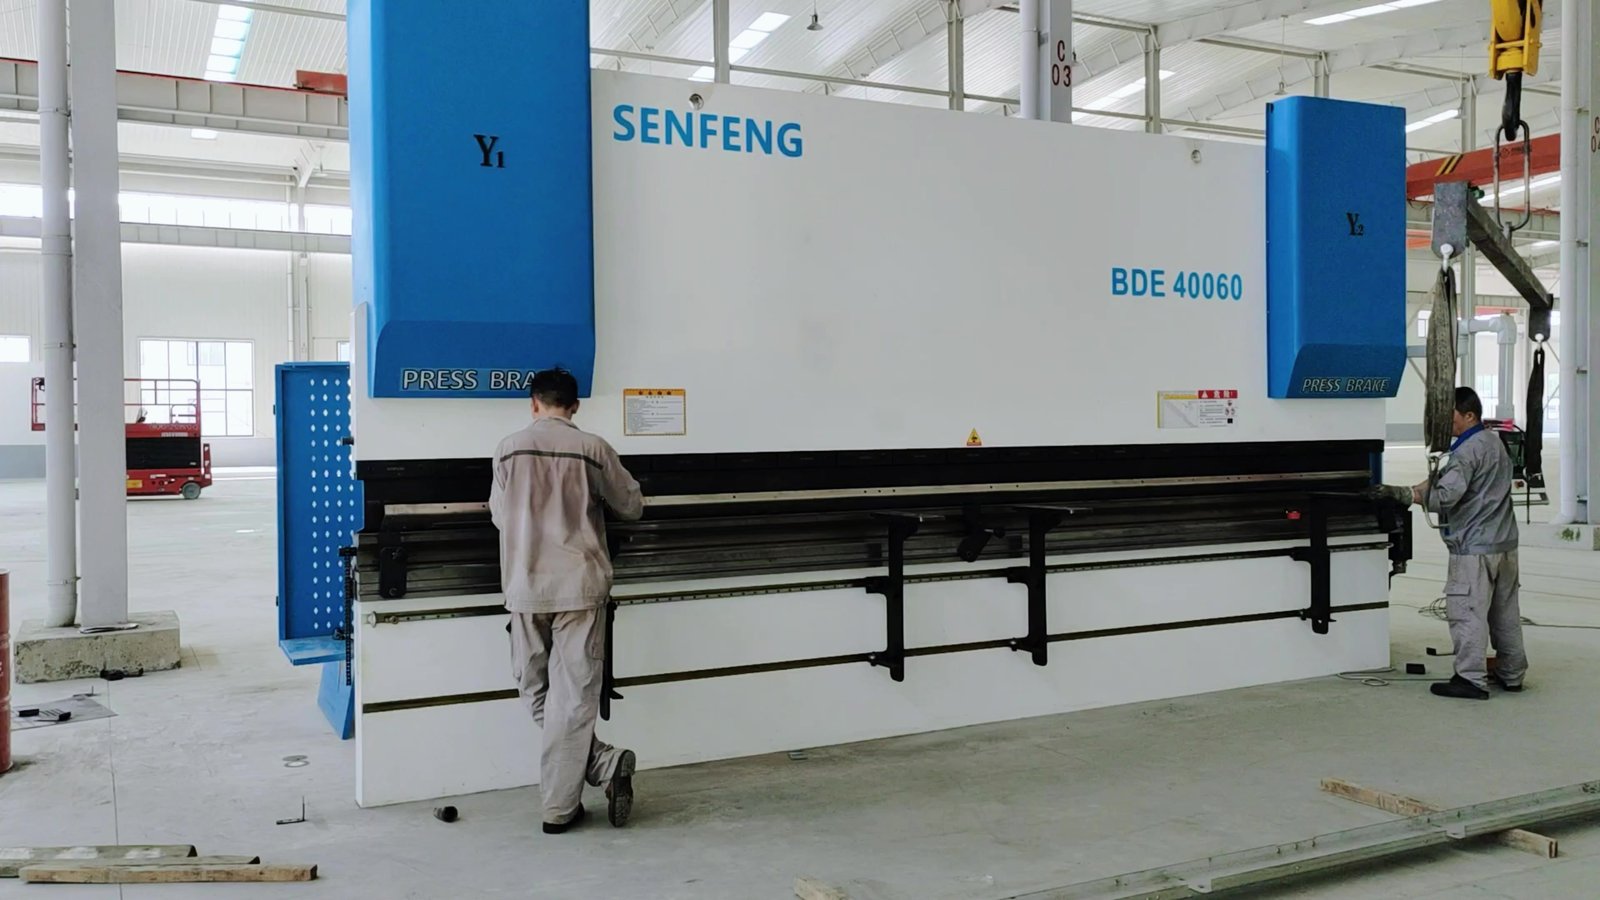
En este artículo recopilamos los parámetros técnicos de conformado que utilizamos en DM Nova Tech y VANTO MACHINES para asesorar en la selección de plegadoras CNC, tanto de maquinaria nueva (SENFENG) como de equipos usados (Trumpf, Amada, Salvagnini, Bystronic, Finn Power).
1. Variables primarias del proceso
El tonelaje requerido en cualquier operación de plegado depende de cinco variables interdependientes:
| Variable | Símbolo | Descripción |
|---|---|---|
| Espesor de chapa | S | Factor más crítico: la fuerza crece con S² |
| Longitud de plegado | L | Relación lineal directa |
| Resistencia a la tracción | σb | Varía según material y aleación |
| Apertura de matriz | V | Brazo de palanca del sistema |
| Radio interior natural | Ri | Dictado por V y la memoria elástica del metal |
| Ala mínima | B | Longitud de pestaña mínima para apoyo en vértices V |
2. Fórmulas de fuerza de cierre
Fórmula teórica completa:
Donde P es la presión en kN, σb en N/mm², S y V en mm, y L en metros.
Fórmula simplificada (acero dulce estándar, σb ≈ 450 N/mm², acero al carbono 0,3% C):
Resultado en kN. Conversión de referencia: 1.000 kN ≈ 100 toneladas.
Margen de seguridad obligatorio:
- Aplicar siempre un factor de 1,20 a 1,30 sobre el resultado teórico.
- En operación continua (3 turnos), no superar el 90% de la capacidad nominal.
- Ejemplo práctico: si el cálculo teórico da 90 t, seleccionar una máquina de ≥ 112 t.
3. Geometría dinámica: la apertura de matriz (V)
La apertura V es la variable de control más poderosa del proceso: ampliarla reduce el tonelaje necesario, pero aumenta el radio interior y el ala mínima de la pieza.
| Rango de espesor (S) | V recomendada | Nota |
|---|---|---|
| 0,5 – 3,0 mm | 6 × S | Chapas finas, acabado preciso |
| 3,0 – 8,0 mm | 8 × S | Regla clásica, rango de confort |
| 9,0 – 10,0 mm | 10 × S | Tensión radial crítica en vértice externo |
| > 12,0 mm | 12 × S | Blindajes y base estructural |
4. Tipos de doblado
Air Bending (plegado al aire) — el más habitual en CNC:
- Contacto exclusivo en 3 puntos: vértice del punzón + 2 hombros de la matriz.
- El ángulo final lo controla la profundidad del eje Y (servomotores).
- Un solo utillaje puede generar 135°, 90° o 45° variando únicamente la profundidad.
- Es la metodología con menor requerimiento de fuerza de todas.
Bottoming (plegado a fondo):
- La chapa presiona contra las caras inclinadas interiores de la V.
- Requiere ≈ 4× el tonelaje del air bending equivalente.
- Elimina el retroceso elástico (springback).
- Uso típico: tolerancias muy ajustadas en producción en serie.
Coining (acuñado):
- El punzón penetra en el núcleo del metal con presión hidráulica extrema.
- Requiere entre 200% y 500% del tonelaje de air bending.
- El espesor de la chapa se reduce físicamente en la línea central.
- Resultado: ángulo perfecto sin springback, pero con desgaste masivo del utillaje.
- Solo viable en equipos de alta gama con chapas muy delgadas.
5. Factores de corrección por material
La base teórica asume acero dulce (σb ≈ 450 N/mm²). Para otros materiales hay que aplicar un factor multiplicador:
| Material | σb aprox. (kg/mm²) | Factor | Implicaciones |
|---|---|---|---|
| Aluminio blando (5052-H32) | 20–25 | 0,50–0,65 | Mitad de tonelaje; alta tendencia a marcas; usar film protector |
| Latón / Zinc / Cobre | 15–53 | 0,60 | Alta maleabilidad; tolerancias moderadas |
| Acero al carbono | 40–45 | 1,00 | Base universal de cálculo |
| Acero inoxidable 304/316 | 65–75 | 1,50–1,55 | +50% tonelaje; alto springback → programar 86°–88° para obtener 90° |
| Acero AR400 (blindaje) | > 100 | 1,80–2,50+ | Aleaciones extremas; springback 15°–20°; riesgo de deformación del utillaje |
6. Tabla estándar de referencia (acero dulce, σb = 45 kg/mm²)
| Espesor (S) | V recomendada | Fuerza (P) | Ala mínima (B) | Radio interior (Ri) |
|---|---|---|---|---|
| 0,5 mm | 4,0 mm | 4,0 t/m | 2,8 mm | 0,7 mm |
| 0,8 mm | 6,0 mm | 7,0 t/m | 4,0 mm | 0,9 mm |
| 1,0 mm | 8,0 mm | 8,0–11,0 t/m | 5,5 mm | 1,3 mm |
| 1,5 mm | 12,0 mm | 12,0 t/m | 8,5 mm | 2,0 mm |
| 2,0 mm | 16,0 mm | 16,0 t/m | 11,0 mm | 2,6 mm |
| 2,5 mm | 20,0 mm | 20,0 t/m | 14,0 mm | 3,3 mm |
| 3,0 mm | 24,0 mm | 24,0 t/m | 17,5 mm | 3,9 mm |
| 4,0 mm | 32,0 mm | 33,0–34,0 t/m | 22,0 mm | 5,0 mm |
| 5,0 mm | 40,0 mm | 40,0–41,0 t/m | 28,0 mm | 6,5 mm |
| 6,0 mm | 50,0 mm | 47,0–48,0 t/m | 35,0 mm | 8,0 mm |
| 8,0 mm | 64,0 mm | 65,0 t/m | 45,0 mm | 10,0 mm |
| 10,0 mm | 80,0 mm | 80,0–81,0 t/m | 55,0 mm | 13,0 mm |
7. Radio interior natural y Factor K
En air bending, el radio interior no adopta la forma del punzón: lo dicta la apertura V.
| Material | Radio interior natural |
|---|---|
| Acero dulce (60 KSI) | Ri ≈ V × 0,16 |
| Acero inoxidable | Ri ≈ V × 0,18–0,20 |
| Aluminio blando | Ri ≈ V × 0,12–0,15 |
Para radios grandes, se calcula V = Ri / 0,16 y se recurre a matrices Roll-V o a la técnica de Step Bending (microplegados sucesivos).
Factor K (eje neutro): define la posición de la fibra neutra en el espesor de la chapa — clave para el desarrollo plano correcto en CAD/CAM (Lantek, Digisoft).
| Ratio R/S | Factor K |
|---|---|
| 0,5 | 0,387 × S |
| 1,0 | 0,421 × S |
| 2,0 | 0,455 × S |
| 4,0+ | 0,500 × S |
8. Checklist para la selección de máquina
- Calcular P con la fórmula simplificada (650 · S² · L / V).
- Aplicar el factor de material correspondiente si no es acero dulce.
- Multiplicar por 1,25 como margen de seguridad.
- Verificar que la máquina seleccionada tenga una capacidad ≥ al resultado.
- Confirmar que la longitud de la máquina ≥ longitud de plegado + 100 mm.
- Comprobar que la apertura de daylight es suficiente para el utillaje + chapa.
- En operación continua: capacidad nominal × 0,90 ≥ P calculada.
¿Necesitas ayuda para dimensionar tu próxima plegadora CNC?
En DM Nova Tech somos importadores oficiales de SENFENG, y en VANTO MACHINES gestionamos la compra-venta de plegadoras usadas de Trumpf, Amada, Salvagnini, Bystronic y Finn Power. Nuestro equipo técnico puede ayudarte a calcular el tonelaje real que necesitas y seleccionar la máquina y el utillaje adecuados para tu producción.
Contáctanos:
📧 [email protected]
📞 +34 932 711 191
🌐 www.dmnovatech.com
Artículos relacionados
Qué es el control GSK que equipan muchas CNC SENFENG, en qué se diferencia de FANUC y HEIDENHAIN, por qué hay diferencias de precio de +20.000€, y qué soporte tiene en Europa.
Entramos a fondo en el Intelligent Air Cut de SENFENG: bus A8, cabezal H8, cubo de proceso con IA, comparativa completa frente al H4 Standard y una prueba real cara a cara sobre la misma chapa de acero.