Prensas dobradeiras CNC: parâmetros de conformação, tonelagem e seleção de ferramentas
Prensas dobradeiras CNC: parâmetros de conformação, tonelagem e seleção de ferramentas
Introdução
Escolher a prensa dobradeira CNC adequada para um projeto não é apenas uma questão de "quantas mais toneladas, melhor". A tonelagem necessária depende de uma combinação precisa de variáveis — espessura, comprimento de dobragem, material, abertura da matriz — e calculá-la mal leva a dois cenários igualmente dispendiosos: uma máquina sobredimensionada (investimento desperdiçado) ou subdimensionada (incapaz de dobrar a peça ou com desgaste prematuro da ferramenta).
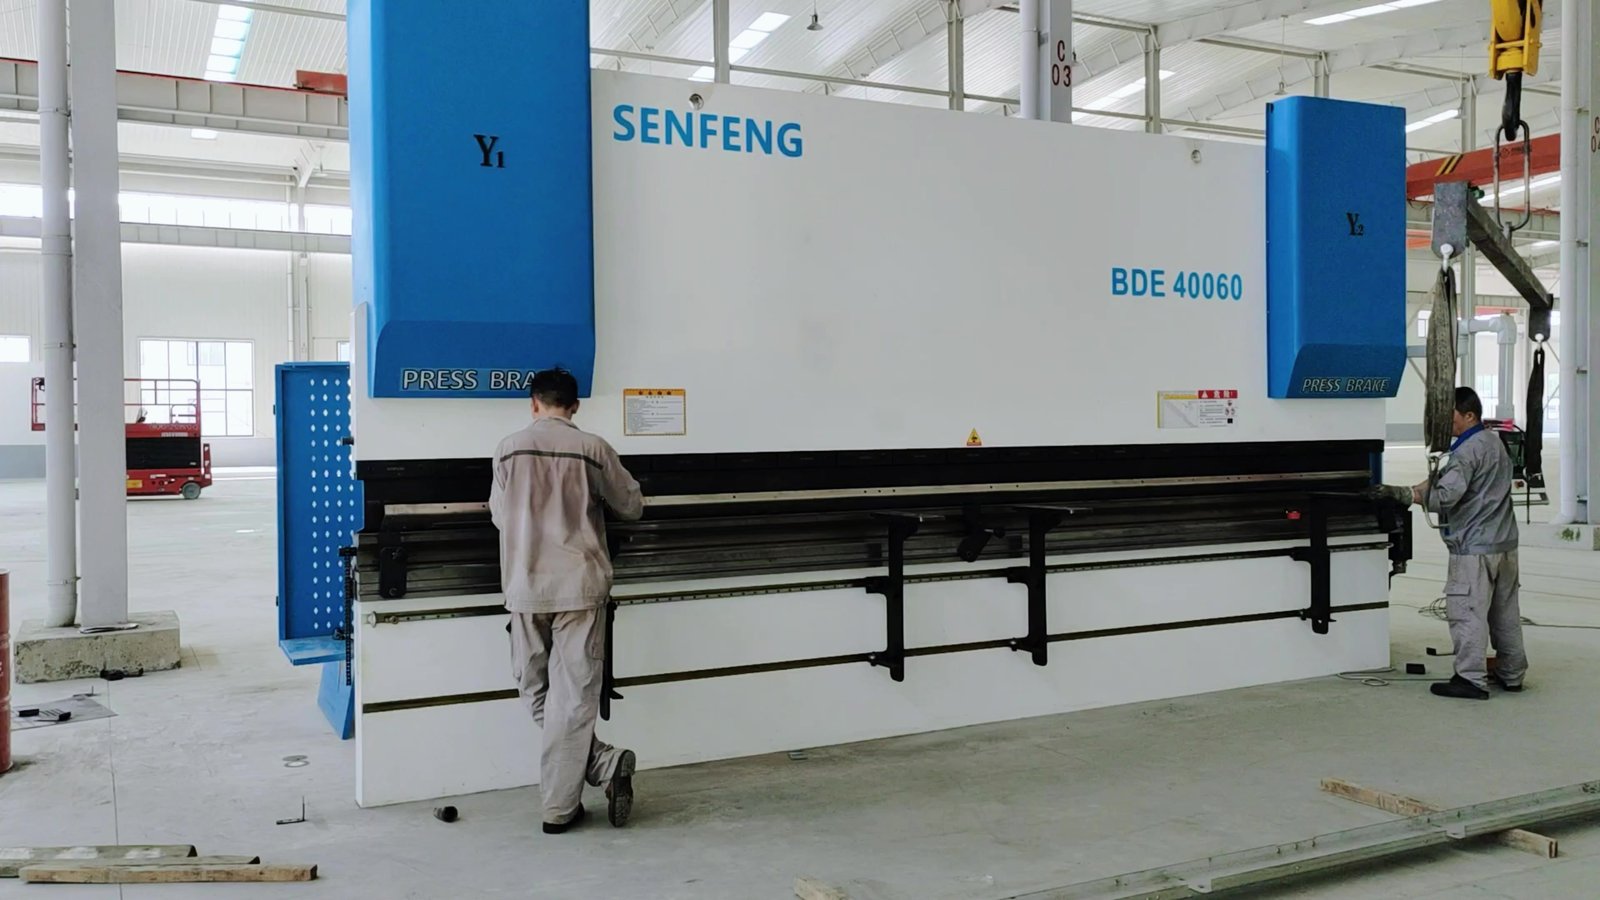
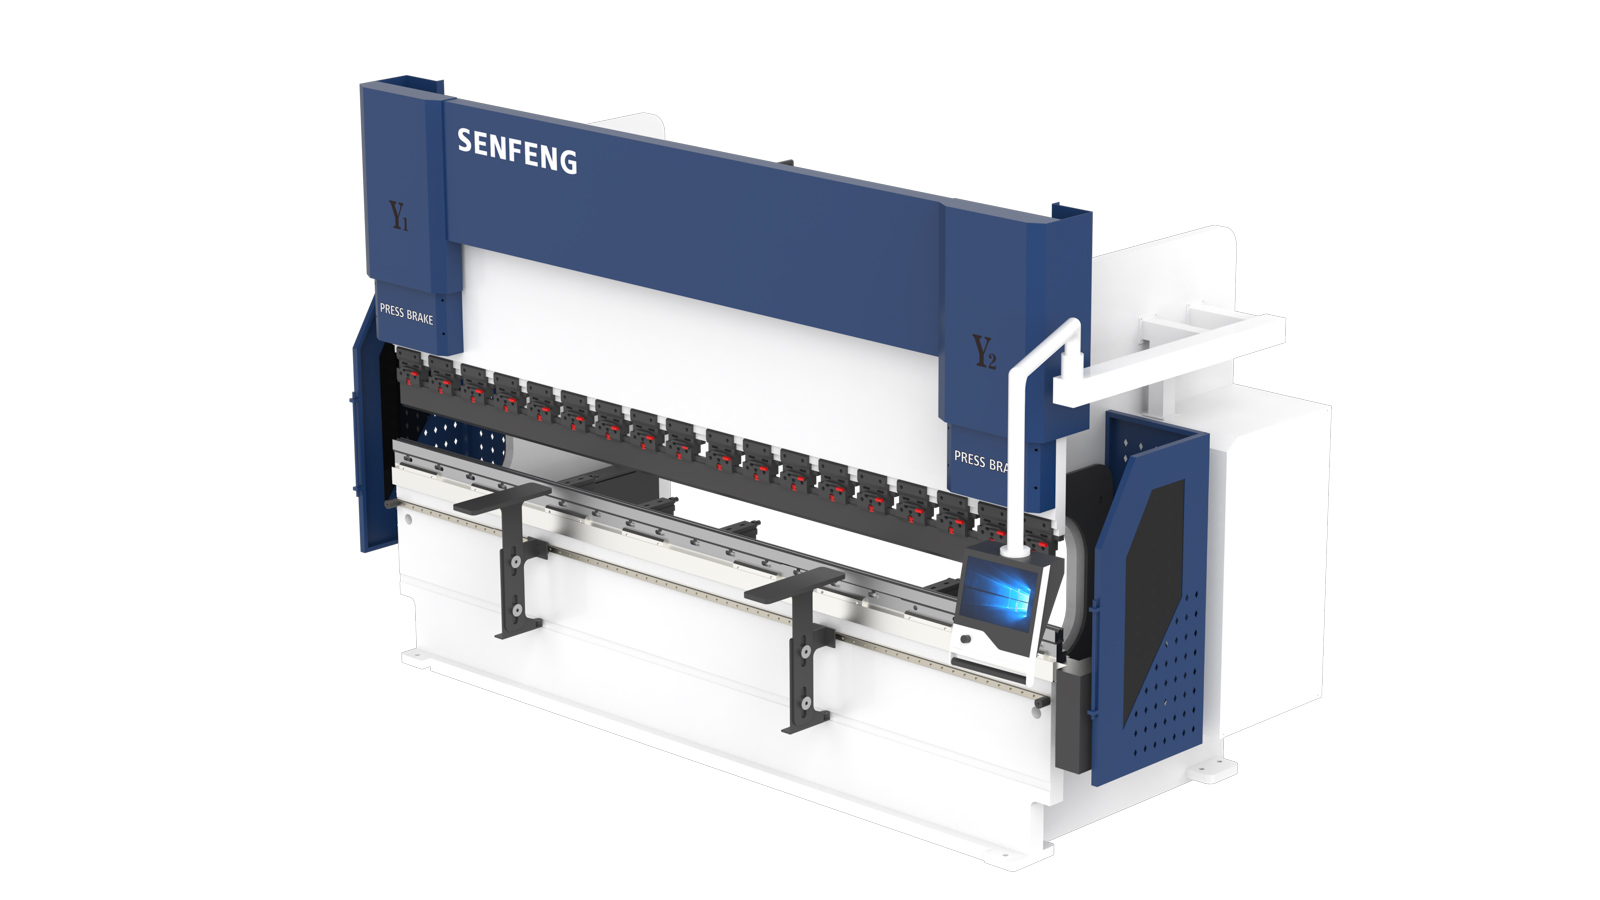
Neste artigo reunimos os parâmetros técnicos de conformação que utilizamos na DM Nova Tech e na VANTO MACHINES para aconselhar na seleção de prensas dobradeiras CNC, tanto de maquinaria nova (SENFENG) como de equipamentos usados (Trumpf, Amada, Salvagnini, Bystronic, Finn Power).
1. Variáveis primárias do processo
A tonelagem necessária em qualquer operação de dobragem depende de cinco variáveis interdependentes:
| Variável | Símbolo | Descrição |
|---|---|---|
| Espessura da chapa | S | Fator mais crítico: a força cresce com S² |
| Comprimento de dobragem | L | Relação linear direta |
| Resistência à tração | σb | Varia segundo material e liga |
| Abertura da matriz | V | Braço de alavanca do sistema |
| Raio interior natural | Ri | Dictado por V e a memória elástica do metal |
| Aba mínima | B | Comprimento mínimo de aba para apoio nos vértices V |
2. Fórmulas de força de fecho
Fórmula teórica completa:
Onde P é a pressão em kN, σb em N/mm², S e V em mm, e L em metros.
Fórmula simplificada (aço macio padrão, σb ≈ 450 N/mm², aço carbono 0,3% C):
Resultado em kN. Conversão de referência: 1.000 kN ≈ 100 toneladas.
Margem de segurança obrigatória:
- Aplicar sempre um fator de 1,20 a 1,30 sobre o resultado teórico.
- Em operação contínua (3 turnos), não superar os 90% da capacidade nominal.
- Exemplo prático: se o cálculo teórico der 90 t, selecionar uma máquina de ≥ 112 t.
3. Geometria dinâmica: a abertura da matriz (V)
A abertura V é a variável de controlo mais poderosa do processo: aumentá-la reduz a tonelagem necessária, mas aumenta o raio interior e a aba mínima da peça.
| Intervalo de espessura (S) | V recomendada | Nota |
|---|---|---|
| 0,5 – 3,0 mm | 6 × S | Chapas finas, acabamento preciso |
| 3,0 – 8,0 mm | 8 × S | Regra clássica, intervalo de conforto |
| 9,0 – 10,0 mm | 10 × S | Tensão radial crítica no vértice externo |
| > 12,0 mm | 12 × S | Blindagens e base estrutural |
4. Tipos de dobragem
Air Bending (dobragem ao ar) — a mais habitual em CNC:
- Contacto exclusivo em 3 pontos: vértice do punção + 2 ombros da matriz.
- O ângulo final é controlado pela profundidade do eixo Y (servomotores).
- Uma única ferramenta pode gerar 135°, 90° ou 45° variando apenas a profundidade.
- É a metodologia com menor exigência de força de todas.
Bottoming (dobragem a fundo):
- A chapa pressiona contra as faces inclinadas interiores da V.
- Requer ≈ 4× a tonelagem do air bending equivalente.
- Elimina o retorno elástico (springback).
- Uso típico: tolerâncias muito ajustadas em produção em série.
Coining (cunhagem):
- O punção penetra no núcleo do metal com pressão hidráulica extrema.
- Requer entre 200% e 500% da tonelagem do air bending.
- A espessura da chapa reduz-se fisicamente na linha central.
- Resultado: ângulo perfeito sem springback, mas com desgaste massivo da ferramenta.
- Apenas viável em equipamentos de alta gama com chapas muito finas.
5. Fatores de correção por material
A base teórica assume aço macio (σb ≈ 450 N/mm²). Para outros materiais é preciso aplicar um fator multiplicador:
| Material | σb aprox. (kg/mm²) | Fator | Implicações |
|---|---|---|---|
| Alumínio mole (5052-H32) | 20–25 | 0,50–0,65 | Metade da tonelagem; alta tendência a marcas; usar filme protetor |
| Latão / Zinco / Cobre | 15–53 | 0,60 | Alta maleabilidade; tolerâncias moderadas |
| Aço carbono | 40–45 | 1,00 | Base universal de cálculo |
| Aço inoxidável 304/316 | 65–75 | 1,50–1,55 | +50% tonelagem; alto springback → programar 86°–88° para obter 90° |
| Aço AR400 (blindagem) | > 100 | 1,80–2,50+ | Ligas extremas; springback 15°–20°; risco de deformação da ferramenta |
6. Tabela padrão de referência (aço macio, σb = 45 kg/mm²)
| Espessura (S) | V recomendada | Força (P) | Aba mínima (B) | Raio interior (Ri) |
|---|---|---|---|---|
| 0,5 mm | 4,0 mm | 4,0 t/m | 2,8 mm | 0,7 mm |
| 0,8 mm | 6,0 mm | 7,0 t/m | 4,0 mm | 0,9 mm |
| 1,0 mm | 8,0 mm | 8,0–11,0 t/m | 5,5 mm | 1,3 mm |
| 1,5 mm | 12,0 mm | 12,0 t/m | 8,5 mm | 2,0 mm |
| 2,0 mm | 16,0 mm | 16,0 t/m | 11,0 mm | 2,6 mm |
| 2,5 mm | 20,0 mm | 20,0 t/m | 14,0 mm | 3,3 mm |
| 3,0 mm | 24,0 mm | 24,0 t/m | 17,5 mm | 3,9 mm |
| 4,0 mm | 32,0 mm | 33,0–34,0 t/m | 22,0 mm | 5,0 mm |
| 5,0 mm | 40,0 mm | 40,0–41,0 t/m | 28,0 mm | 6,5 mm |
| 6,0 mm | 50,0 mm | 47,0–48,0 t/m | 35,0 mm | 8,0 mm |
| 8,0 mm | 64,0 mm | 65,0 t/m | 45,0 mm | 10,0 mm |
| 10,0 mm | 80,0 mm | 80,0–81,0 t/m | 55,0 mm | 13,0 mm |
7. Raio interior natural e Fator K
No air bending, o raio interior não adota a forma do punção: é determinado pela abertura V.
| Material | Raio interior natural |
|---|---|
| Aço macio (60 KSI) | Ri ≈ V × 0,16 |
| Aço inoxidável | Ri ≈ V × 0,18–0,20 |
| Alumínio mole | Ri ≈ V × 0,12–0,15 |
Para raios grandes, calcula-se V = Ri / 0,16 e recorre-se a matrizes Roll-V ou à técnica de Step Bending (micro-dobragens sucessivas).
Fator K (eixo neutro): define a posição da fibra neutra na espessura da chapa — essencial para o desenvolvimento plano correto em CAD/CAM (Lantek, Digisoft).
| Ratio R/S | Fator K |
|---|---|
| 0,5 | 0,387 × S |
| 1,0 | 0,421 × S |
| 2,0 | 0,455 × S |
| 4,0+ | 0,500 × S |
8. Checklist para a seleção da máquina
- Calcular P com a fórmula simplificada (650 · S² · L / V).
- Aplicar o fator de material correspondente se não for aço macio.
- Multiplicar por 1,25 como margem de segurança.
- Verificar que a máquina selecionada tem capacidade ≥ ao resultado.
- Confirmar que o comprimento da máquina ≥ comprimento de dobragem + 100 mm.
- Verificar que a abertura de daylight é suficiente para a ferramenta + chapa.
- Em operação contínua: capacidade nominal × 0,90 ≥ P calculada.
Precisa de ajuda para dimensionar a sua próxima prensa dobradeira CNC?
Na DM Nova Tech somos importadores oficiais da SENFENG, e na VANTO MACHINES gerimos a compra e venda de prensas dobradeiras usadas das marcas Trumpf, Amada, Salvagnini, Bystronic e Finn Power. A nossa equipa técnica pode ajudá-lo a calcular a tonelagem real necessária e a selecionar a máquina e a ferramenta adequadas à sua produção.
Contacte-nos:
📧 [email protected]
📞 +34 932 711 191
🌐 www.dmnovatech.com
Artigos relacionados