
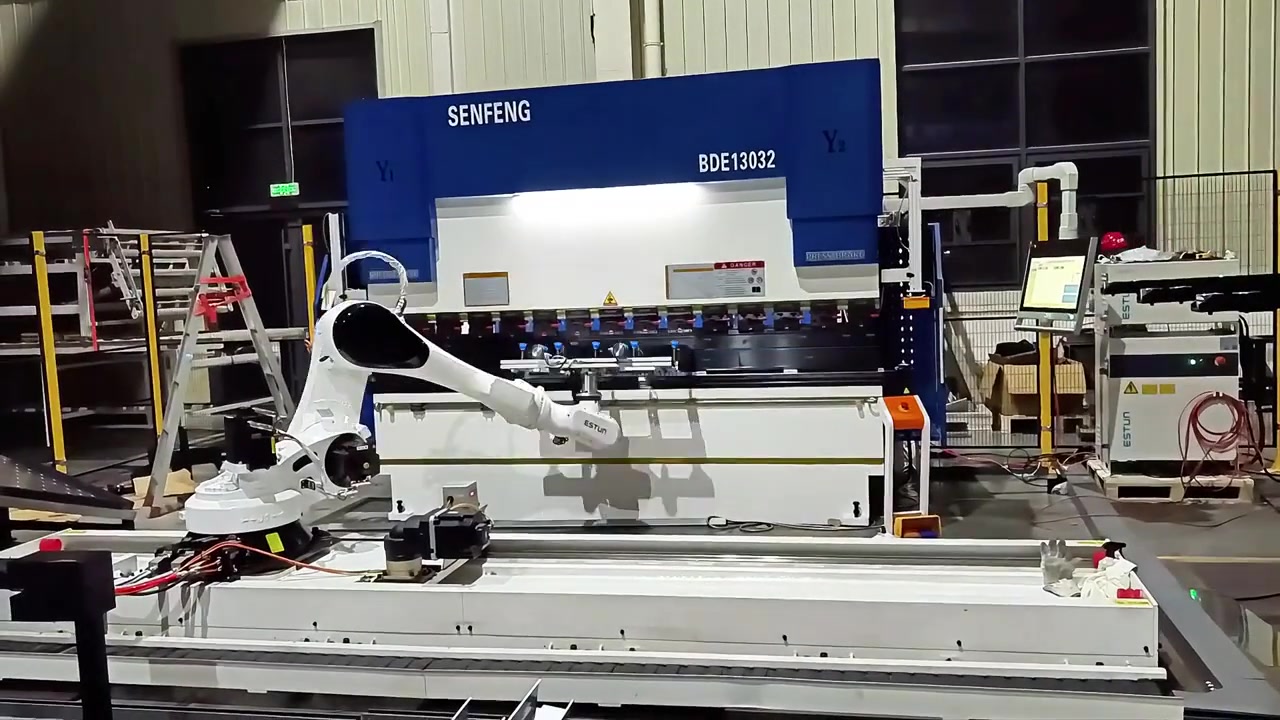
Célula robotizada de quinagem SENFENG BDE13032 + Robô ER80: ficha técnica completa
Célula robotizada de quinagem SENFENG BDE13032 + Robô ER80: solução técnica completa
Introdução
A quinadora CNC é utilizada para dobrar chapas metálicas, especialmente no âmbito da quinagem de chapa, onde tem uma aplicação muito importante. Caracteriza-se por uma operação simples, alta precisão de quinagem e grande consistência nas peças quinadas — por algo é conhecida como uma quinadora "intemporal".
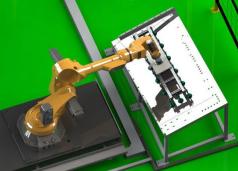
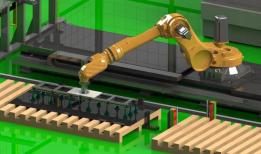
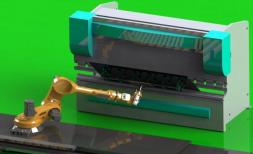
A quinadora CNC SENFENG BDE13032, combinada com o robô ESTUN ER80 sobre via linear (earth track), forma uma célula de quinagem totalmente automatizada: menos falhas hidráulicas, baixa taxa de avarias, manutenção reduzida e uma rigidez estrutural muito elevada graças à sua compensação de precisão. Neste artigo, revemos em pormenor a ficha técnica completa da célula, a sua configuração de eixos, o processo de trabalho do robô passo a passo, os sistemas de compensação, o processo de fabrico do chassis e as certificações do equipamento.
Vídeo: célula robotizada em funcionamento
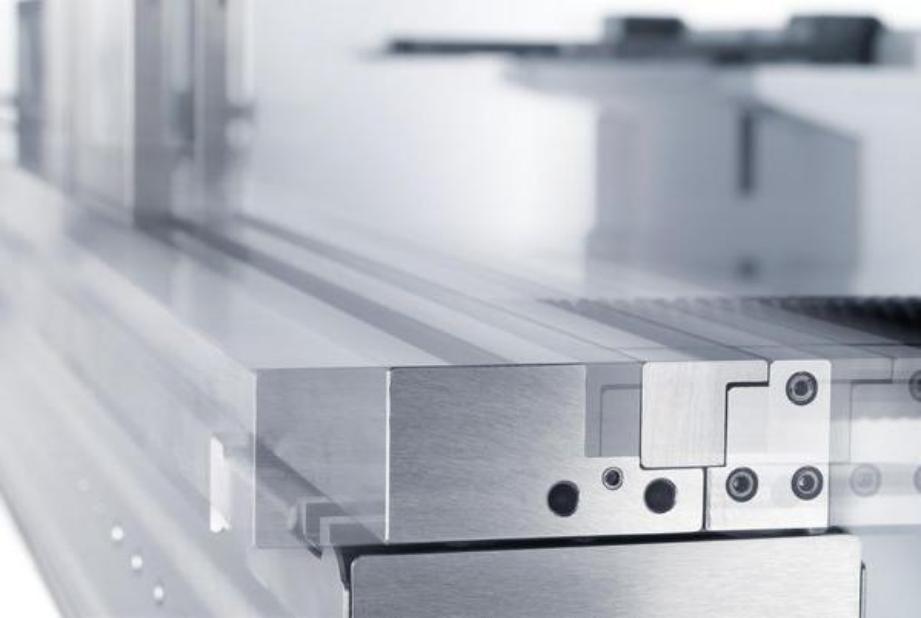
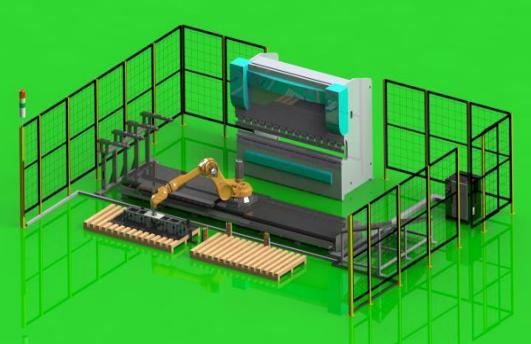
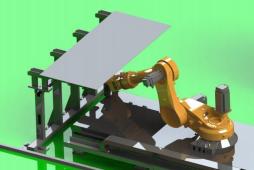
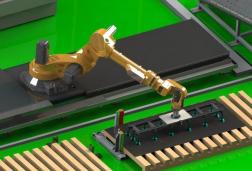
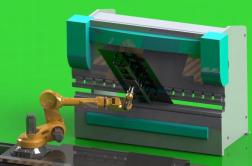
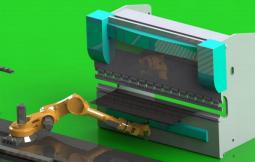
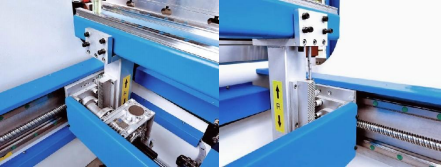
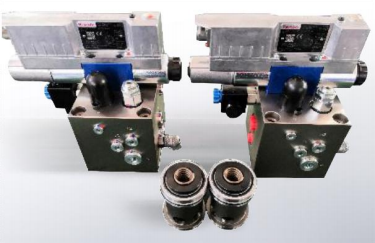
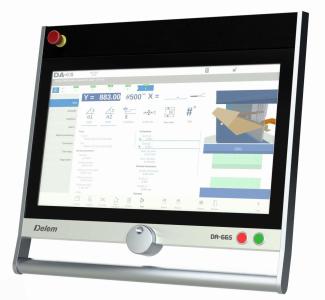
Imagens da célula BDE13032 + ER80
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Parâmetros técnicos
Quinadora CNC BDE13032
| Parâmetro | Valor |
|---|---|
| Modelo | BDE13032 |
| Força máxima de quinagem | 1300KN |
| Comprimento de quinagem (A) | 3200mm |
| Separação dos bastidores laterais (B) | 2600mm |
| Profundidade da garganta (E) | 400mm |
| Curso máximo do cilindro | 200mm |
| Distância entre a mesa e a viga superior (D) | 480mm |
| Velocidade | Descida: 180mm/s · Trabalho: 0-10mm/s · Retorno: 160mm/s |
| Potência do motor principal | 13KW |
| Dimensões (C*L*A) | 3700*1930*2630mm |
| Peso | 8120kg |
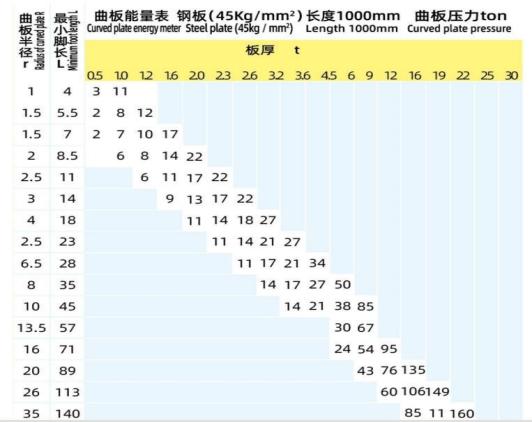
| Espessura de quinagem (calculada a 3200mm) | ≤4.5mm aço ao carbono · ≤3mm aço inoxidável · ≤7mm alumínio |
Robô ESTUN ER80
| Parâmetro | Valor |
|---|---|
| Modelo | ER80 |
| Alcance do braço | 2565mm |
| Capacidade de carga | 80Kg |
| Precisão de posicionamento repetível | ±0.04mm |
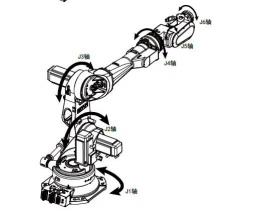
| Número de eixos | 6 |
Esquema de dimensões a título de referência; consultar a ficha técnica oficial para valores certificados.
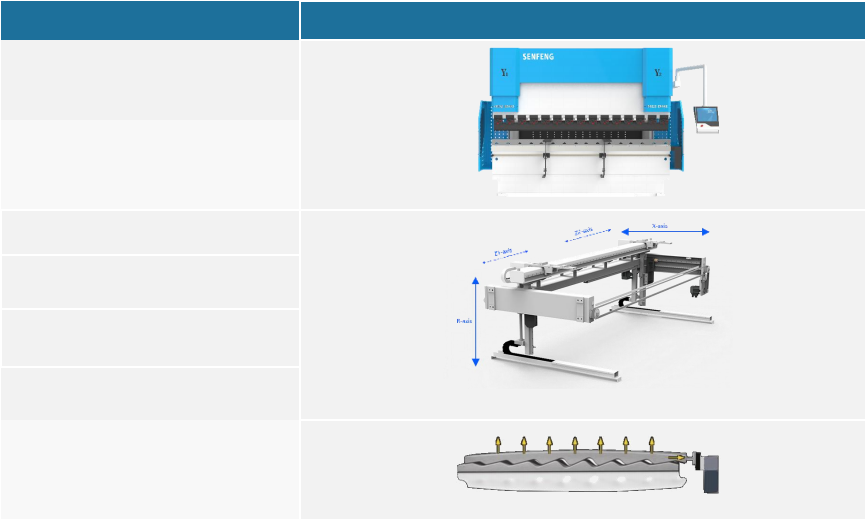
Configuração de eixos e robô
A célula incorpora um sistema CNC Delem-DA66S (Holanda) com configuração de eixos Y1-Y2-X-R-Z1-Z2 +V, sistema hidráulico REXROTH (Alemanha), bomba de óleo HYTEK, cilindros HEYAN, motor principal INOVANCE/ESTUN, régua de medição SENTEK/OPKON e componentes elétricos principais SCHNEIDER.
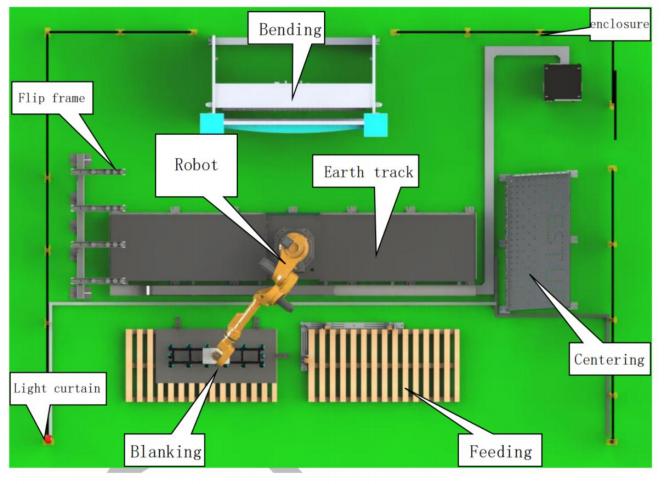
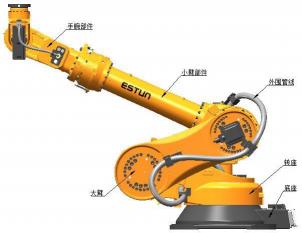
O sistema mecânico do robô é composto principalmente por um corpo mecânico e um conjunto de tubagens periféricas. O corpo mecânico é composto por uma parte base, um braço grande, um braço pequeno e uma munheira — o robô ESTUN desloca-se sobre um trilho linear próprio (earth track) que lhe permite atender tanto a zona de carga/descarga como a quinadora.
- Eixo Y1 · Eixo Y2 · Eixo X · Eixo R · Eixo Z1 · Eixo Z2 · Eixo V
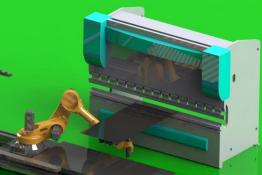
Processo de trabalho do robô, passo a passo
- Passo 1. O robô agarra o material da zona de carga.
- Passo 2. O robô agarra a chapa e coloca-a na mesa de centragem.
- Passo 3. O robô agarra a chapa (lado curto) e alinha-a automaticamente.
- Passo 4. O robô introduz a chapa na quinadora e segue a quinagem do lado curto.
- Passo 5. O robô agarra a chapa e vira-a utilizando o bastidor de viragem.
- Passo 6. O robô agarra a chapa (lado longo) e alinha-a automaticamente.
- Passo 7. O robô introduz a chapa na quinadora e segue a quinagem do lado longo.
- Passo 8. O robô descarrega a peça acabada na zona de descarga.
Características técnicas principais
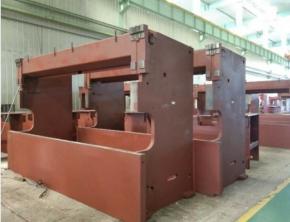
- Bancada de alta resistência: chapa de aço Q235B com ranhuras em todas as uniões, recozimento e alívio de tensões em toda a máquina, e maquinagem numa única operação com fresadora de pórtico de precisão para garantir o paralelismo e a perpendicularidade.
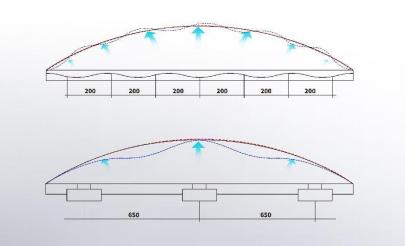
- Sistema de compensação de placa vertical: bastidor em "C" independente com dispositivo de equilíbrio de ajuste automático, concebido para evitar o erro de realimentação de posição causado pela deformação do painel sob a força de reação durante a quinagem.
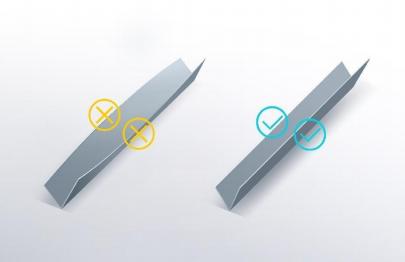
- Compensação mecânica de deflexão do eixo V: cunhas tratadas termicamente cuja compensação de deslocamento relativo é calculada de acordo com a força e deformação das vigas superior e inferior; o sistema CNC controla automaticamente o movimento das cunhas para compensar a deflexão em tempo real.
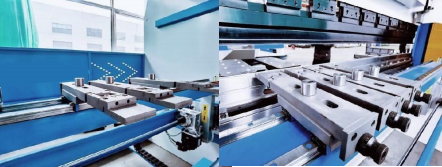
- Sistema de batente traseiro de alta precisão: mecanismo de sem-fim e coroa, velocidade máxima do eixo X de 500mm/s (1,5 vezes a velocidade padrão do setor), com batentes traseiros anticolisão concebidos pela SENFENG que podem ser substituídos facilmente consoante o desgaste.
- Módulo hidráulico REXROTH (Alemanha): resposta de alta frequência (12ms), amplificador integrado, sensor de realimentação de posição de precisão, controlo em malha fechada, curva de controlo de caudal de alta linearidade e baixa perda de pressão.
- Sistema CNC Delem DA66S (Holanda): programação gráfica tátil em 2D, simulação gráfica do produto em 3D, ecrã TFT a cores de 24" de alta resolução, interface compatível com Indústria 4.0 (opção OPC-UA), deteção e correção do ângulo de quinagem, e software de programação offline Profile-SL.
Materiais de quinagem e sectores de aplicação
A quinadora CNC SENFENG BDE13032 pode quinear aço inoxidável, aço ao carbono, chapa galvanizada, chapa de flúor-alumínio-zinco, latão e alumínio.
- Utensílios de cozinha e eletrodomésticos (frigoríficos)
- Climatização e ventilação (ar condicionado, ventiladores)
- Elevadores e mobiliário de escritório
- Tetos e paredes cortina
- Armários de arquivo e armários elétricos
Processo de fabrico do chassis
- Corte de metal. Todas as matérias-primas para a soldadura do chassis são cortadas a laser.
- Soldadura do chassis. É utilizado gás misto (80% árgon, 20% dióxido de carbono) para garantir a formação, a firmeza e a uniformidade da soldadura.
- Tratamento de envelhecimento natural. O chassis é deixado no exterior entre 1 e 6 meses após a soldadura para relaxar tensões residuais e estabilizar a precisão dimensional.
- Tratamento térmico. Cerca de 24 horas de tratamento integral para eliminar tensões residuais, estabilizar dimensões e reduzir deformações e fissuras.
- Granalhado. Elimina o excesso de óxido, a carepa e as manchas de óleo da bancada, reforçando a qualidade superficial.
- Pintura a pistola. Processo automático e estável; o forno de pintura a alta temperatura seca rapidamente, deixando uma superfície lisa e sem impurezas.
- Mecanização final. Elimina por completo as tensões de soldadura e de mecanização, garantindo estabilidade e alta precisão a longo prazo.
- Controlo de precisão. Verificação com CMM e outros instrumentos de medição.
Certificações
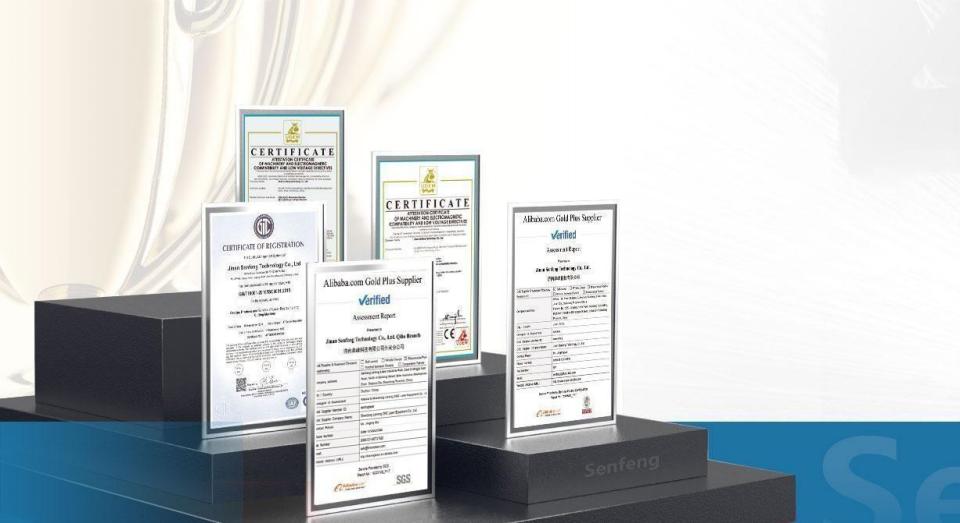
As máquinas laser de fibra SENFENG obtiveram a certificação CE da TÜV, assim como os certificados ROHS, FDA, ETL e CSA, em conformidade com as normas europeias e americanas.
Garantia e serviço pós-venda
| Conceito | Detalhe |
|---|---|
| Garantia da fonte laser | 1 ano |
| Garantia da máquina (peças principais) | 1 ano a partir da data indicada na etiqueta |
| Instalação e formação | Gratuitas na fábrica do comprador (viagens e salário dos engenheiros a cargo do vendedor) |
| Assistência técnica | Atendimento de chamadas de reparação 24 horas, 7 dias por semana, 365 dias por ano |
Serviço orientado para o cliente, sem preocupações: serviço pré-venda (formação teórica e prática, autodiagnóstico de avarias), serviço periódico (manutenção, visitas regulares) e serviços de valor acrescentado (atualizações de software/hardware, leasing financeiro, garantia alargada). As nossas filiais e centros de serviço oferecem suporte técnico local a clientes de todo o mundo.
|
Está interessado numa célula robotizada como esta para a sua produção? A DM NOVATECH é distribuidora oficial da SENFENG em Espanha e Portugal. Aconselhamo-lo sem compromisso: dimensionamos a quinadora, o robô e a automatização à medida da sua oficina.
[email protected] · +34 932 711 191 · Ver toda a gama SENFENG |
Artigos relacionados
Guia técnico da gama SENFENG de soldadura e limpeza a laser: manuais, robotizada, portátil, revestimento a laser, especificações e setores de aplicação.


Análisis detallado de las plegadoras CNC SENFENG: estructura, precisión 0.02mm, sistema hidráulico Bosch Rexroth, control DELEM DA53TX. Comparativa directa con Trumpf, Amada, Bystronic y marcas budget asiáticas.

6 vídeos da série Robot GIGA da ABIMAN ENGINEERING: modelos 1012, 2015, 5025, 5025 Housing, 5025 Tub e GIGA II 2018. Extração em prensas de grande formato.

Playlist completa com 24 vídeos da série Robot FRANCIA da ABIMAN ENGINEERING: 23 modelos de robôs take-out para prensas e injeção, desde a série 1000 até à 8000.