Célula robotizada de plegado SENFENG BDE13032 + Robot ER80: ficha técnica completa
Célula robotizada de plegado SENFENG BDE13032 + Robot ER80: solución técnica completa
Introducción
La plegadora CNC se utiliza para plegar chapas metálicas, especialmente en el ámbito del plegado de chapa, donde tiene una aplicación muy importante. Se caracteriza por una operación sencilla, alta precisión de plegado y gran consistencia en las piezas plegadas — por algo se la conoce como una plegadora "intemporal".
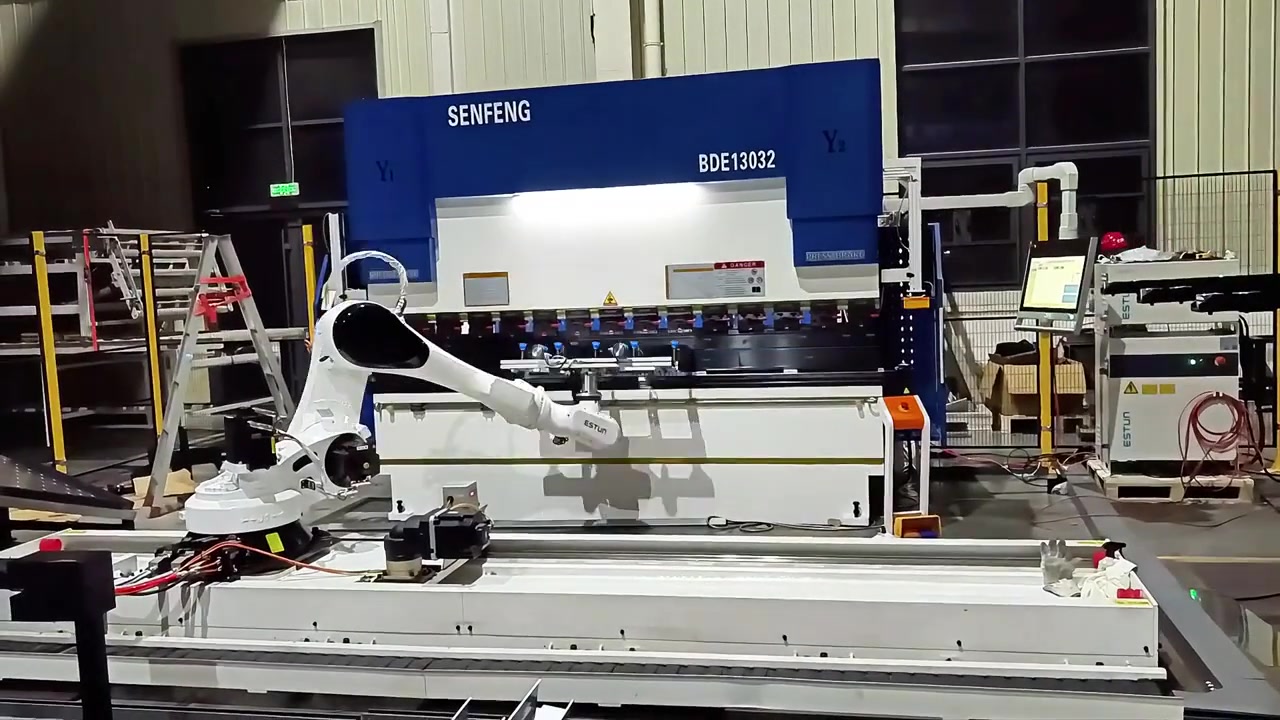
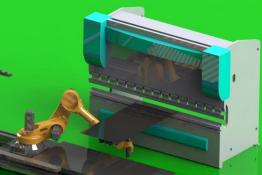
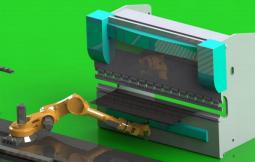
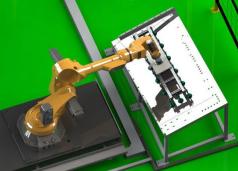
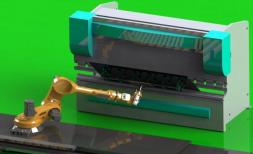
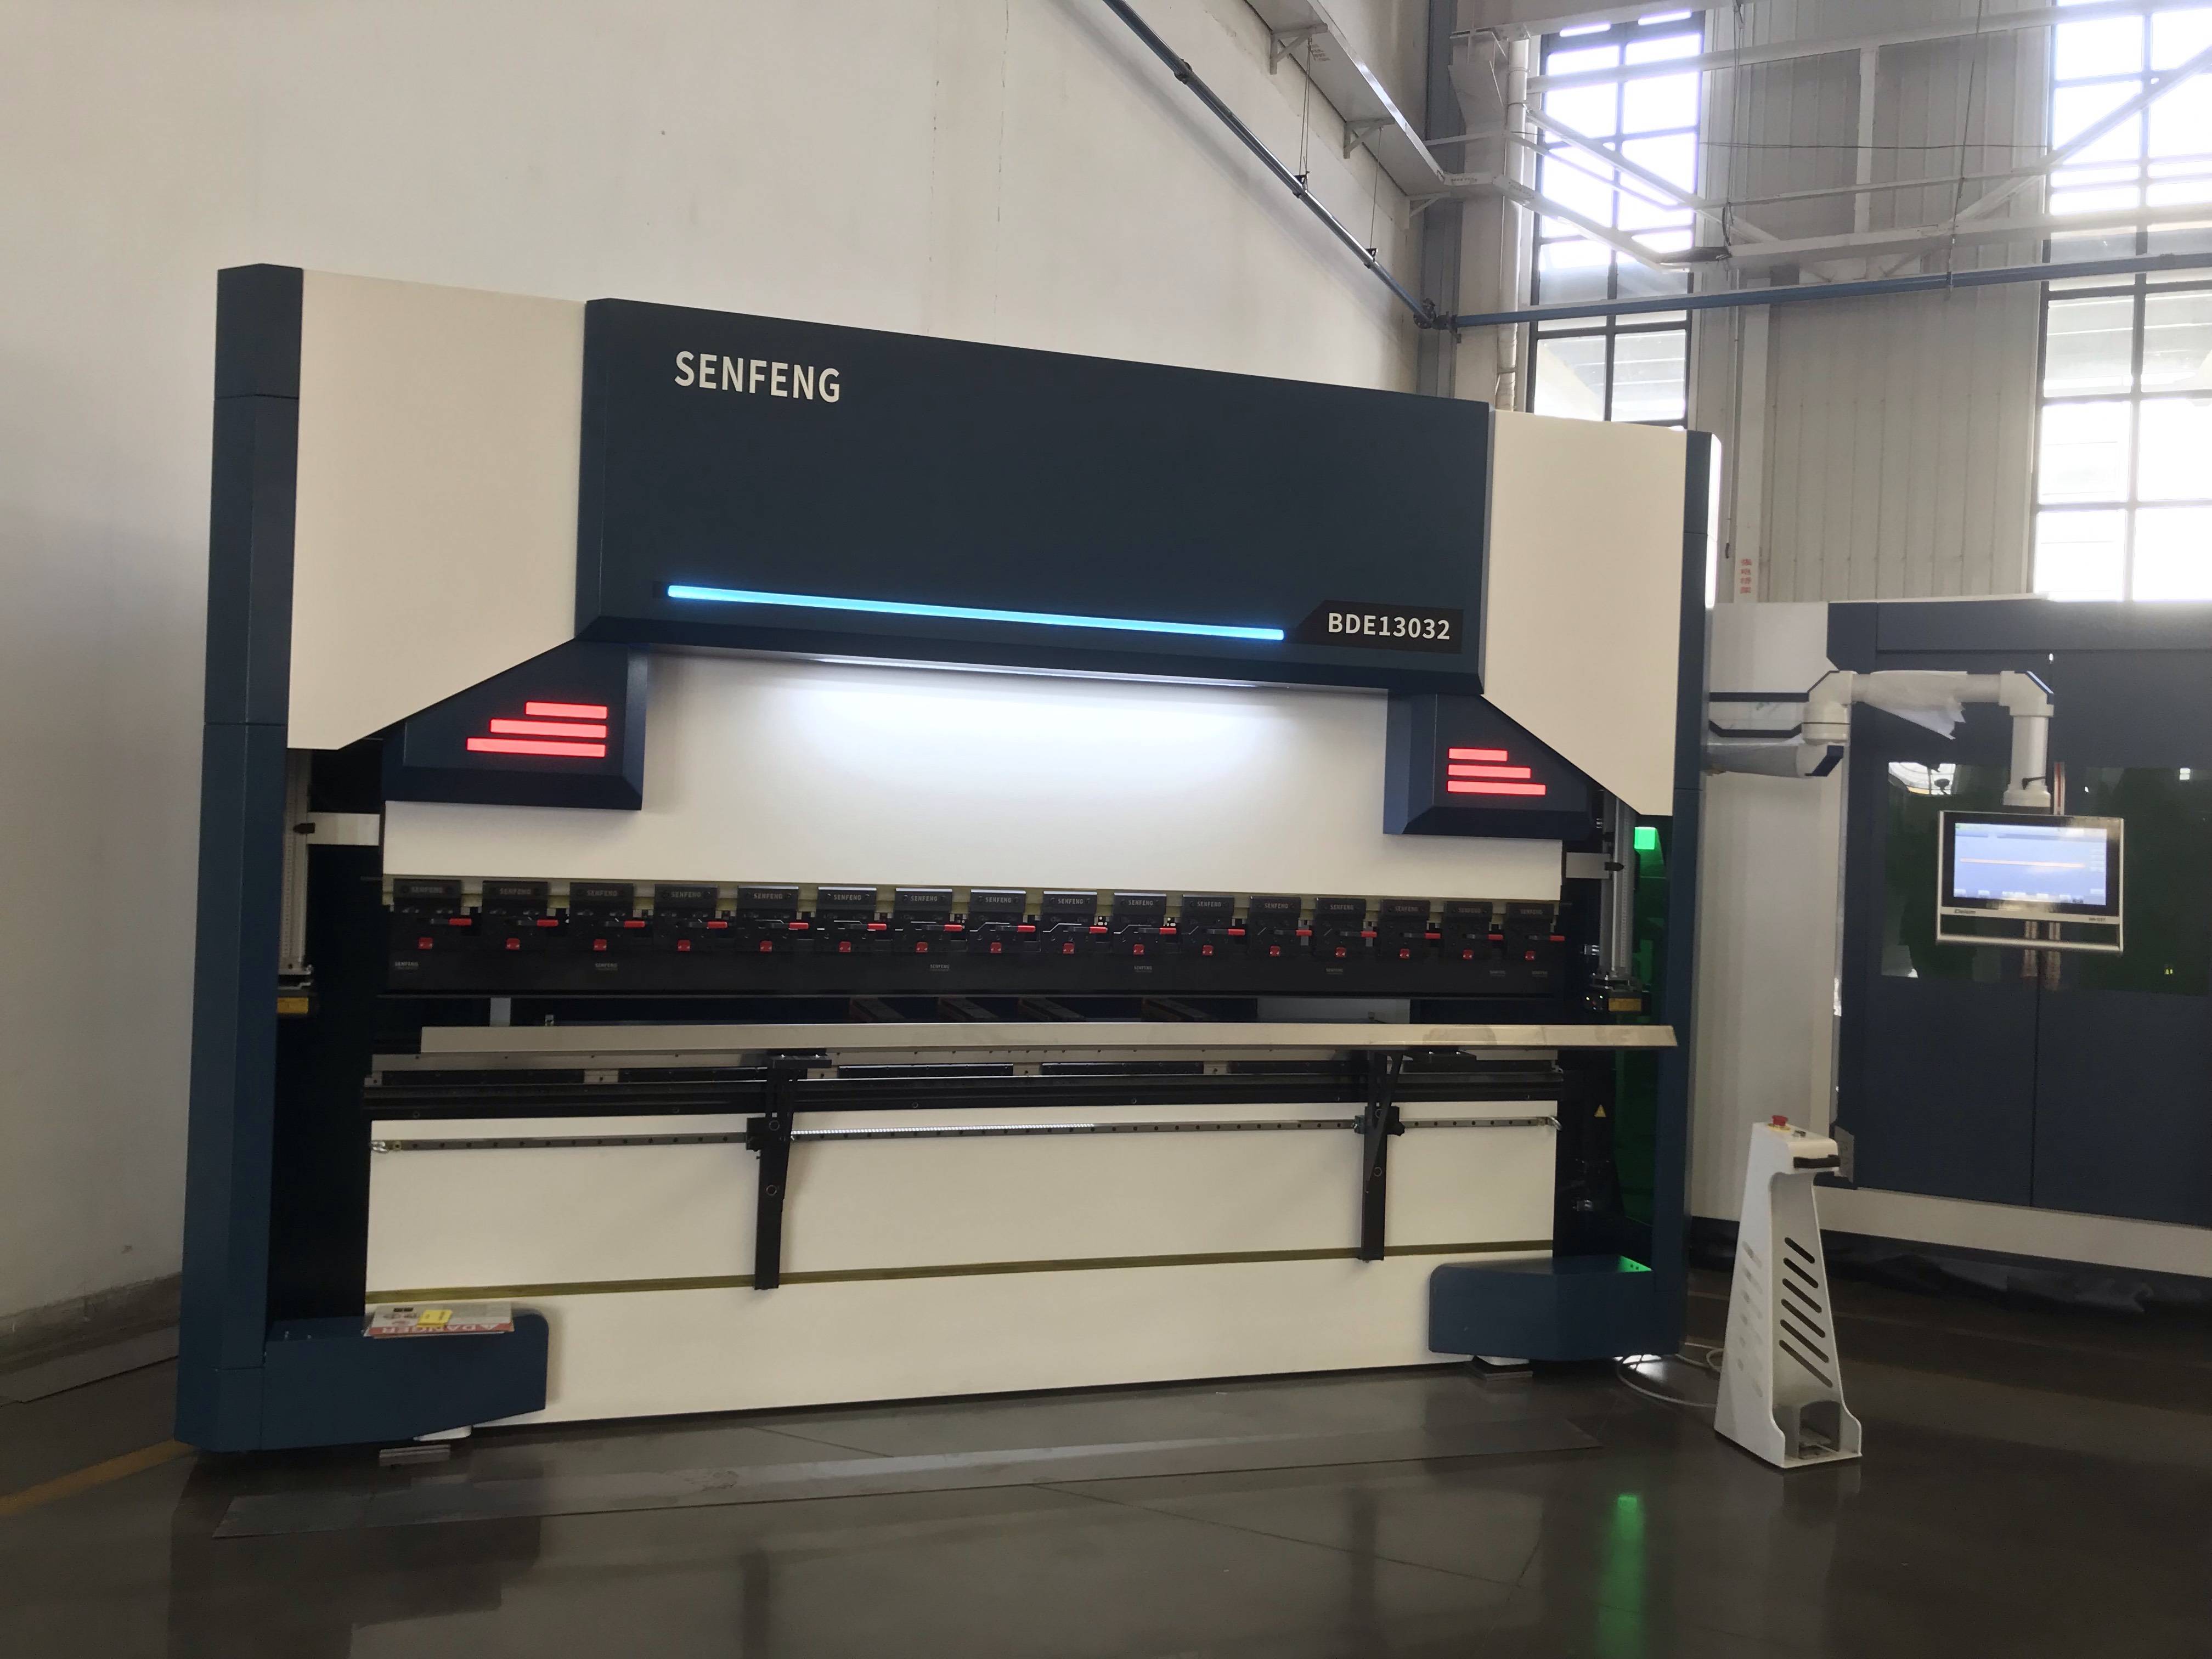
La plegadora CNC SENFENG BDE13032, combinada con el robot ESTUN ER80 sobre vía lineal (earth track), forma una célula de plegado totalmente automatizada: menos fallos hidráulicos, baja tasa de averías, mantenimiento reducido y una rigidez estructural muy alta gracias a su compensación de precisión. En este artículo repasamos en detalle la ficha técnica completa de la célula, su configuración de ejes, el proceso de trabajo del robot paso a paso, los sistemas de compensación, el proceso de fabricación del bastidor y las certificaciones del equipo.
Vídeo: célula robotizada en funcionamiento
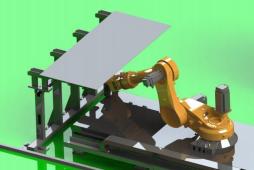
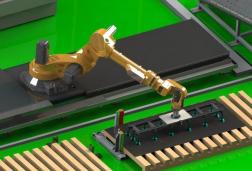
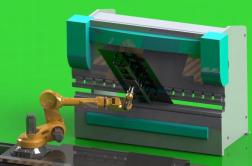
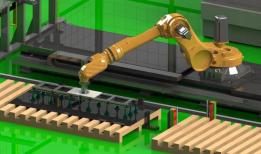
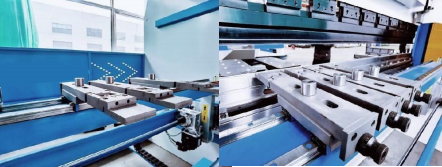
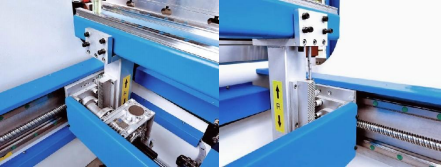
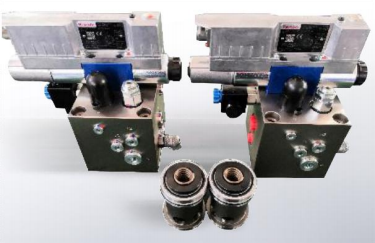
Imágenes de la célula BDE13032 + ER80
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Parámetros técnicos
Plegadora CNC BDE13032
| Parámetro | Valor |
|---|---|
| Modelo | BDE13032 |
| Fuerza máxima de plegado | 1300KN |
| Longitud de plegado (A) | 3200mm |
| Separación de bastidores laterales (B) | 2600mm |
| Profundidad de garganta (E) | 400mm |
| Carrera máxima del cilindro | 200mm |
| Distancia entre la mesa y la viga superior (D) | 480mm |
| Velocidad | Descenso: 180mm/s · Trabajo: 0-10mm/s · Retorno: 160mm/s |
| Potencia del motor principal | 13KW |
| Dimensiones (L*W*H) | 3700*1930*2630mm |
| Peso | 8120kg |
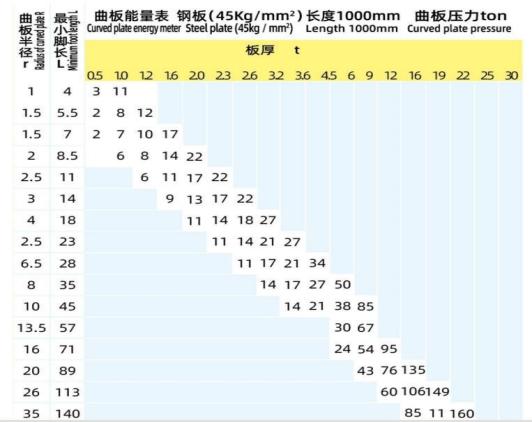
| Grosor de plegado (calculado a 3200mm) | ≤4.5mm acero al carbono · ≤3mm acero inoxidable · ≤7mm aluminio |
Robot ESTUN ER80
| Parámetro | Valor |
|---|---|
| Modelo | ER80 |
| Alcance del brazo | 2565mm |
| Capacidad de carga | 80Kg |
| Precisión de posicionamiento repetible | ±0.04mm |
| Número de ejes | 6 |
Esquema de dimensiones a título de referencia; consultar ficha técnica oficial para valores certificados.
Configuración de ejes y robot
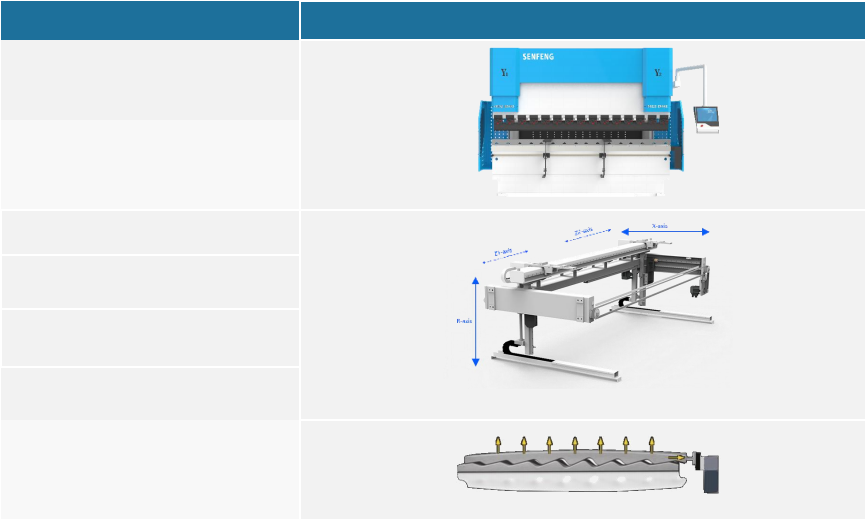
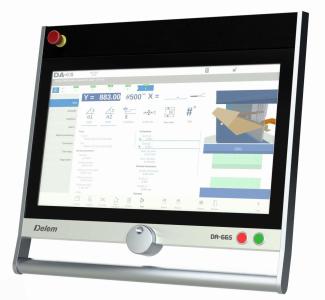
La célula incorpora un sistema CNC Delem-DA66S (Holanda) con configuración de ejes Y1-Y2-X-R-Z1-Z2 +V, sistema hidráulico REXROTH (Alemania), bomba de aceite HYTEK, cilindros HEYAN, motor principal INOVANCE/ESTUN, regla de medición SENTEK/OPKON y componentes eléctricos principales SCHNEIDER.
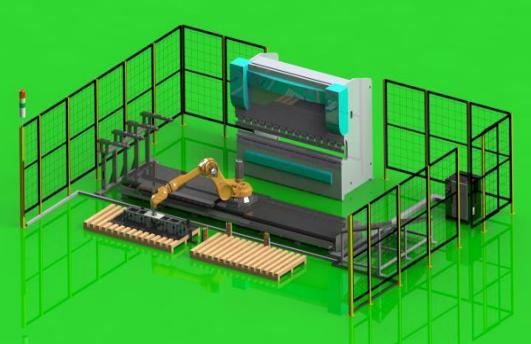
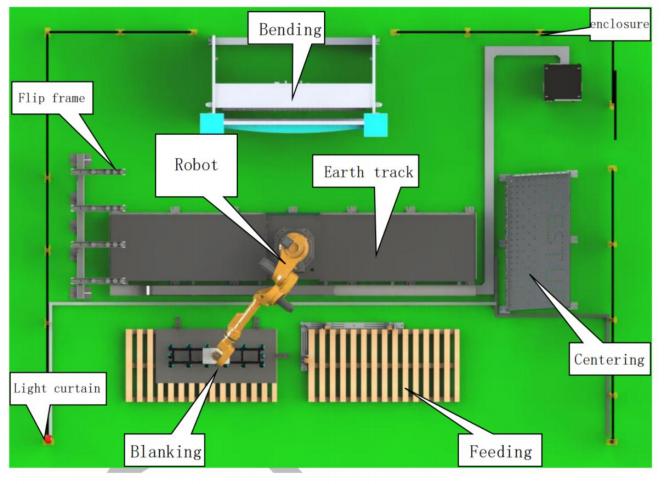
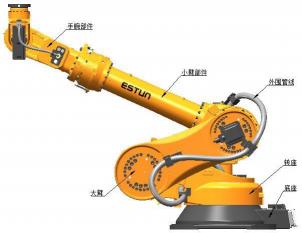
El sistema mecánico del robot se compone principalmente de un cuerpo mecánico y un paquete de tuberías periféricas. El cuerpo mecánico se compone de una parte base, un brazo grande, un brazo pequeño y una muñeca — el robot ESTUN se desplaza sobre una vía lineal propia (earth track) que le permite atender tanto la zona de carga/descarga como la plegadora.
- Eje Y1 · Eje Y2 · Eje X · Eje R · Eje Z1 · Eje Z2 · Eje V
Proceso de trabajo del robot, paso a paso
- Paso 1. El robot agarra el material de la zona de carga.
- Paso 2. El robot agarra la chapa y la coloca en la mesa de centrado.
- Paso 3. El robot agarra la chapa (lado corto) y la alinea automáticamente.
- Paso 4. El robot introduce la chapa en la plegadora y sigue el plegado del lado corto.
- Paso 5. El robot agarra la chapa y la voltea utilizando el bastidor de volteo.
- Paso 6. El robot agarra la chapa (lado largo) y la alinea automáticamente.
- Paso 7. El robot introduce la chapa en la plegadora y sigue el plegado del lado largo.
- Paso 8. El robot descarga la pieza terminada en la zona de descarga.
Características técnicas principales
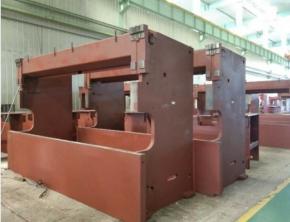
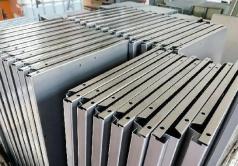
- Bancada de alta resistencia: chapa de acero Q235B con ranuras en todas las uniones, recocido y alivio de tensiones en toda la máquina, y mecanizado en una sola operación con fresadora de pórtico de precisión para garantizar paralelismo y perpendicularidad.
- Sistema de compensación de placa vertical: bastidor en "C" independiente con dispositivo de equilibrio de ajuste automático, diseñado para evitar el error de retroalimentación de posición causado por la deformación del panel bajo la fuerza de reacción durante el plegado.
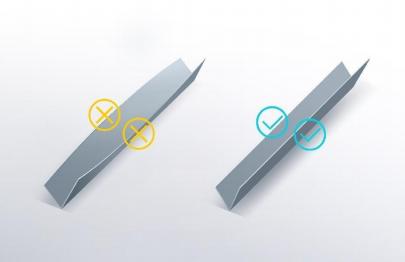
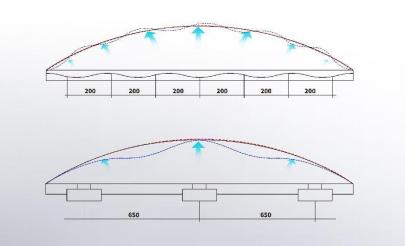
- Compensación mecánica de deflexión del eje V: cuñas tratadas térmicamente cuya compensación de desplazamiento relativo se calcula según la fuerza y deformación de las vigas superior e inferior; el sistema CNC controla automáticamente el movimiento de las cuñas para compensar la deflexión en tiempo real.
- Sistema de tope trasero de alta precisión: mecanismo de tornillo sin fin y corona, velocidad máxima del eje X de 500mm/s (1,5 veces la velocidad estándar del sector), con topes traseros anticolisión diseñados por SENFENG que se pueden sustituir fácilmente según desgaste.
- Módulo hidráulico REXROTH (Alemania): respuesta de alta frecuencia (12ms), amplificador integrado, sensor de realimentación de posición de precisión, control en lazo cerrado, curva de control de caudal de alta linealidad y baja pérdida de presión.
- Sistema CNC Delem DA66S (Holanda): programación gráfica táctil en 2D, simulación gráfica del producto en 3D, pantalla TFT a color de 24" de alta resolución, interfaz compatible con Industria 4.0 (opción OPC-UA), detección y corrección de ángulo de plegado, y software de programación offline Profile-SL.
Materiales de plegado y sectores de aplicación
La plegadora CNC SENFENG BDE13032 puede plegar acero inoxidable, acero al carbono, chapa galvanizada, chapa de fluoaluminio zinc, latón y aluminio.
- Menaje de cocina y electrodomésticos (frigoríficos)
- Climatización y ventilación (aire acondicionado, ventiladores)
- Ascensores y mobiliario de oficina
- Techos y muros cortina
- Armarios de archivo y armarios eléctricos
Proceso de fabricación del bastidor
- Corte de metal. Todas las materias primas para la soldadura del bastidor se cortan con láser.
- Soldadura del bastidor. Se utiliza gas mixto (80% argon, 20% dióxido de carbono) para garantizar formación, firmeza y uniformidad de la soldadura.
- Tratamiento de envejecimiento natural. El bastidor se deja en el exterior entre 1 y 6 meses tras la soldadura para relajar tensiones residuales y estabilizar la precisión dimensional.
- Tratamiento térmico. Unas 24 horas de tratamiento integral para eliminar tensiones residuales, estabilizar dimensiones y reducir deformaciones y grietas.
- Granallado. Elimina el óxido en exceso, la cascarilla y las manchas de aceite de la bancada, reforzando la calidad superficial.
- Pintado a pistola. Proceso automático y estable; el horno de pintura a alta temperatura seca rápidamente dejando una superficie lisa y sin impurezas.
- Mecanizado final. Elimina por completo las tensiones de soldadura y mecanizado, garantizando estabilidad y alta precisión a largo plazo.
- Control de precisión. Verificación con CMM y otros instrumentos de medición.
Certificaciones
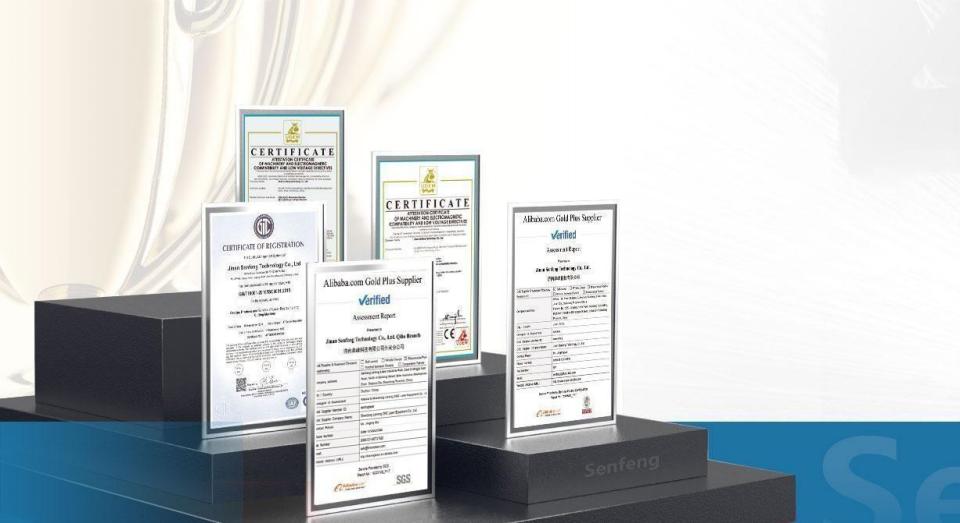
Las máquinas láser de fibra SENFENG han obtenido la certificación CE de TÜV, así como los certificados ROHS, FDA, ETL y CSA, en conformidad con las normas europeas y americanas.
Garantía y servicio postventa
| Concepto | Detalle |
|---|---|
| Garantía fuente láser | 1 año |
| Garantía máquina (piezas principales) | 1 año desde la fecha indicada en la etiqueta |
| Instalación y formación | Gratuitas en la fábrica del comprador (billetes y salario de ingenieros a cargo del vendedor) |
| Atención técnica | Recepción de llamadas de reparación 24 horas, 7 días a la semana, 365 días al año |
Servicio orientado al cliente, sin preocupaciones: servicio preventa (formación teórica y práctica, autodiagnóstico de averías), servicio periódico (mantenimiento, visitas regulares) y servicios de valor añadido (actualizaciones de software/hardware, leasing financiero, garantía ampliada). Nuestras filiales y centros de servicio ofrecen soporte técnico local a clientes de todo el mundo.
|
¿Te interesa una célula robotizada como esta para tu producción? DM NOVATECH es distribuidor oficial de SENFENG en España y Portugal. Te asesoramos sin compromiso: dimensionamos la plegadora, el robot y la automatización a la medida de tu taller.
info@dmnovatech.com · +34 932 711 191 · Ver toda la gama SENFENG |
Artículos relacionados
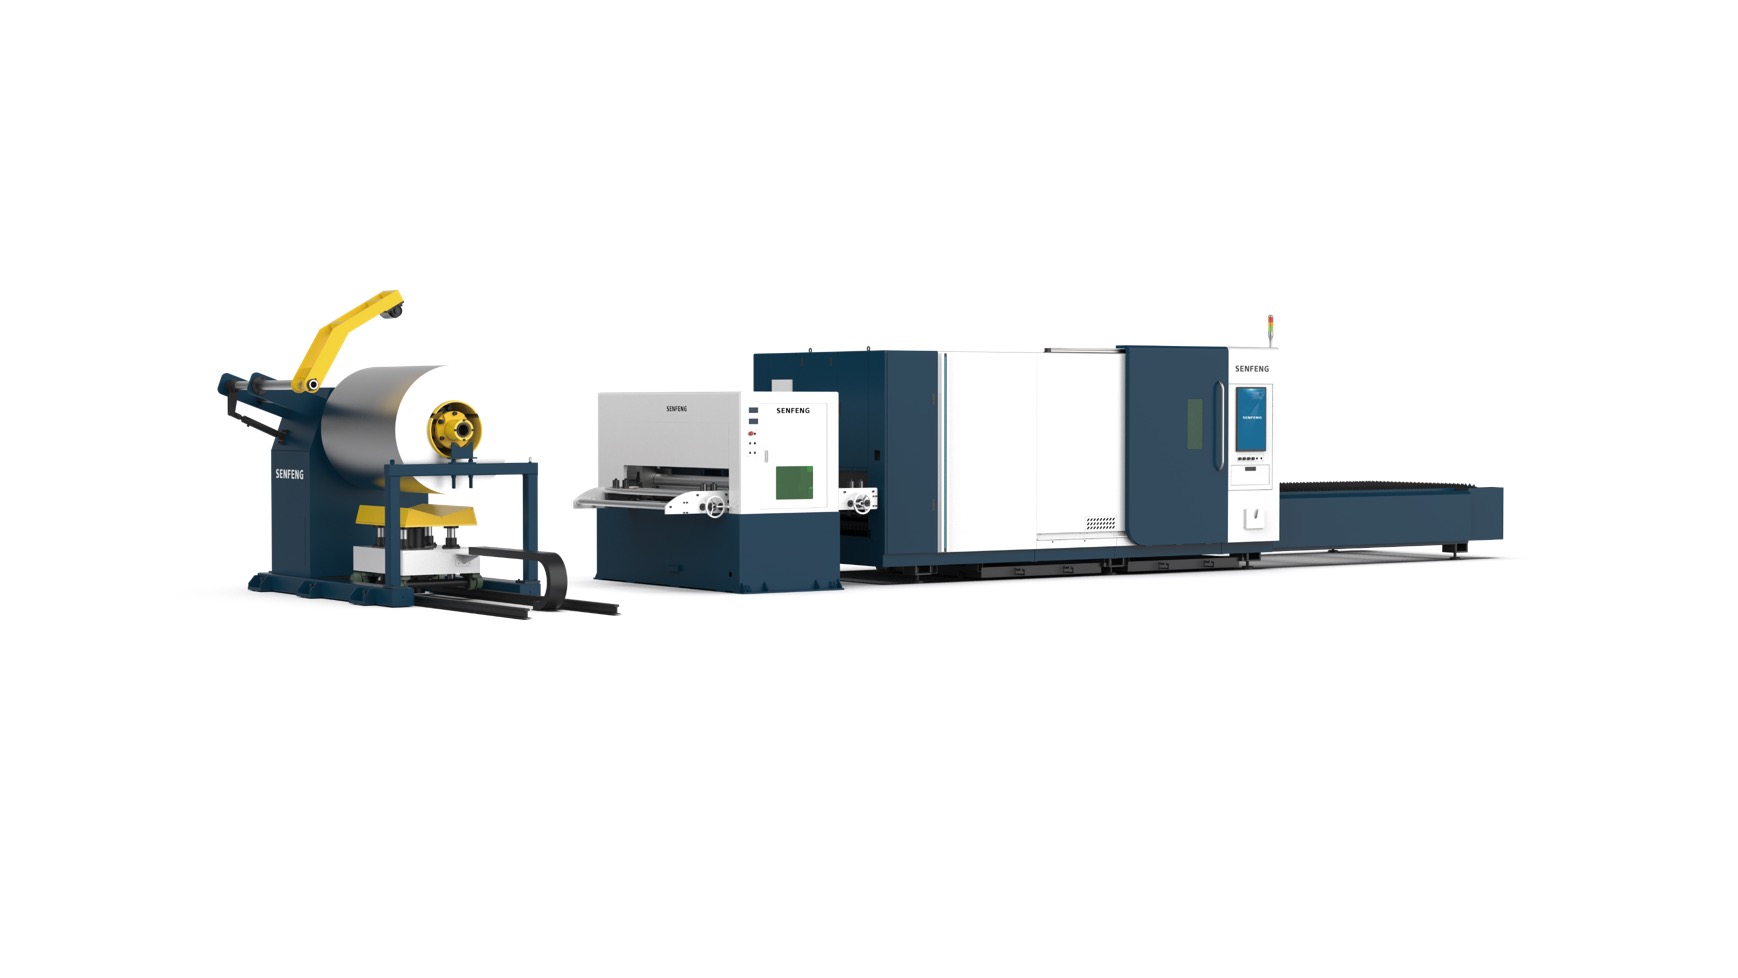
Guía técnica de la gama SENFENG de soldadura y limpieza láser: manuales, robotizada, portátil, recargue por láser, especificaciones y sectores de aplicación.

Análisis detallado de las plegadoras CNC SENFENG: estructura, precisión 0.02mm, sistema hidráulico Bosch Rexroth, control DELEM DA53TX. Comparativa directa con Trumpf, Amada, Bystronic y marcas budget asiáticas.
6 videos de la serie Robot GIGA de ABIMAN ENGINEERING: modelos 1012, 2015, 5025, 5025 Housing, 5025 Tub y GIGA II 2018. Extracción en prensas de gran formato.
Playlist completa con 24 videos de la serie Robot FRANCIA de ABIMAN ENGINEERING: 23 modelos de robots take-out para prensas e inyección, desde la serie 1000 hasta la 8000.