
Corte láser alimentado por bobina: qué es y cómo elegir la línea adecuada
Corte láser alimentado por bobina: qué es y cómo elegir la línea adecuada
De la chapa suelta a la bobina continua
Cuando el volumen de producción crece, cortar chapa suelta hoja a hoja deja de ser lo más eficiente. La alternativa es alimentar la máquina de corte láser directamente desde una bobina de metal (coil): un rollo continuo de chapa que se desenrolla, se aplana y se corta en piezas o formatos, sin que un operario tenga que cargar cada plancha a mano.
Este artículo explica qué es una línea de corte por bobina, de qué partes se compone, y en qué se diferencian las distintas gamas que fabrica SENFENG — sin entrar en precios, solo en para qué sirve cada una.
Las tres piezas de toda línea de bobina
Por muy distintos que sean el tamaño o la potencia, todos los sistemas de corte por bobina comparten la misma estructura de tres etapas en línea:
- Desenrollador (decoiler). Sujeta la bobina y la va liberando de forma controlada. Se dimensiona por el peso máximo de bobina que soporta (habitualmente 10 o 15 toneladas en las gamas estándar) y por el diámetro interior del rollo — los más comunes son 508 mm y 610 mm; para bobinas de 610 mm hace falta una manga de expansión adicional.
- Enderezadora (leveler). La chapa sale de la bobina con curvatura residual; un juego de rodillos la aplana antes de cortarla mediante deformaciones repetidas. Cuantos más rodillos, mayor precisión de planitud — las gamas de alta precisión usan estructuras de hasta 19 rodillos de enderezado más 2 rodillos de arrastre (tracción), lo que se suele indicar como "19+2". Ojo: el espesor del material no basta para elegir enderezadora — también hay que confirmar el tipo de material y su límite elástico, algo especialmente importante cuando se trabaja acero de alta resistencia.
- Sistema de alimentación. Lleva la chapa ya nivelada hasta la zona de corte con alimentación servo continua; en las máquinas específicas para automoción la precisión de alimentación puede llegar a ±1 mm.
- Máquina de corte láser. Recibe la chapa ya plana y la corta a medida, con precisión de posicionamiento típica de ±0,05 mm y repetibilidad de ±0,02 mm. Según la capacidad de producción necesaria, se puede configurar con uno, dos, tres o hasta cuatro cabezales de corte trabajando en paralelo.
A esto se le pueden sumar módulos opcionales de alimentación (punzonadora, acumulador de bucle o "looper", puente basculante, alimentador servo) para automatizar aún más el proceso cuando se cortan piezas en serie. Todo el proceso — desde el corte por bobina hasta el anidado de piezas — se gestiona con el software propio de SENFENG: SFMiMir-MIX para el corte de bobina y SFNest para el anidado (nesting), con importación de planos, parámetros de proceso y anidado continuo para aprovechar al máximo cada bobina.
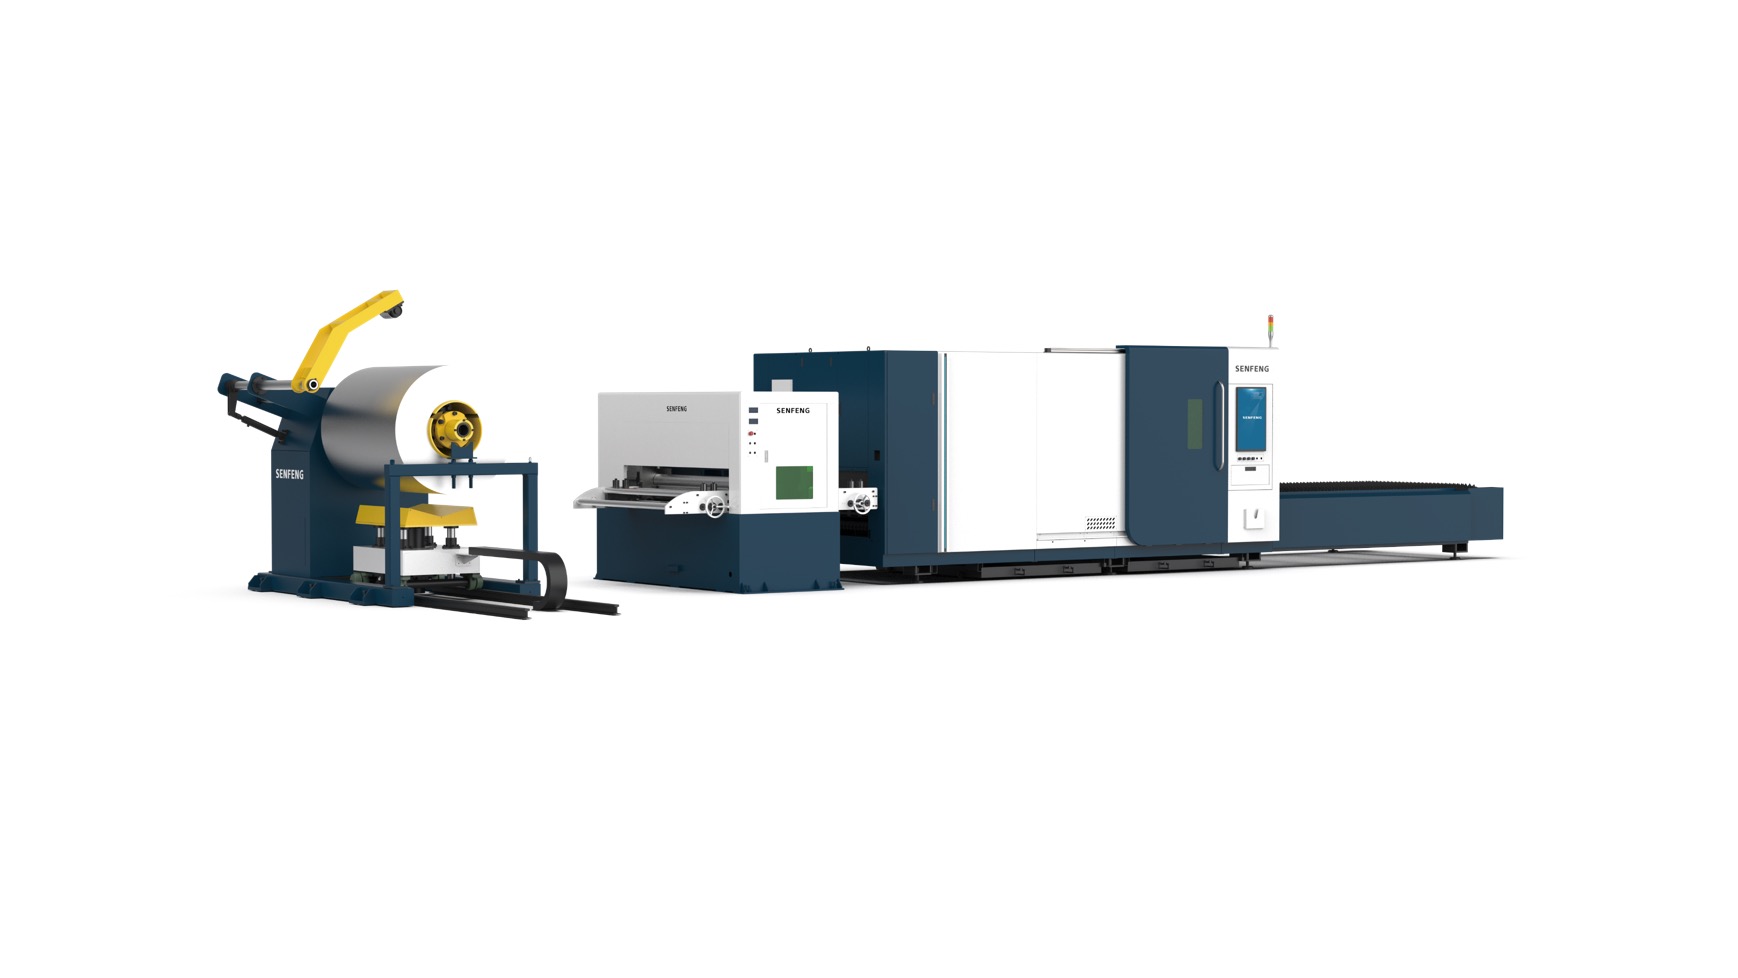
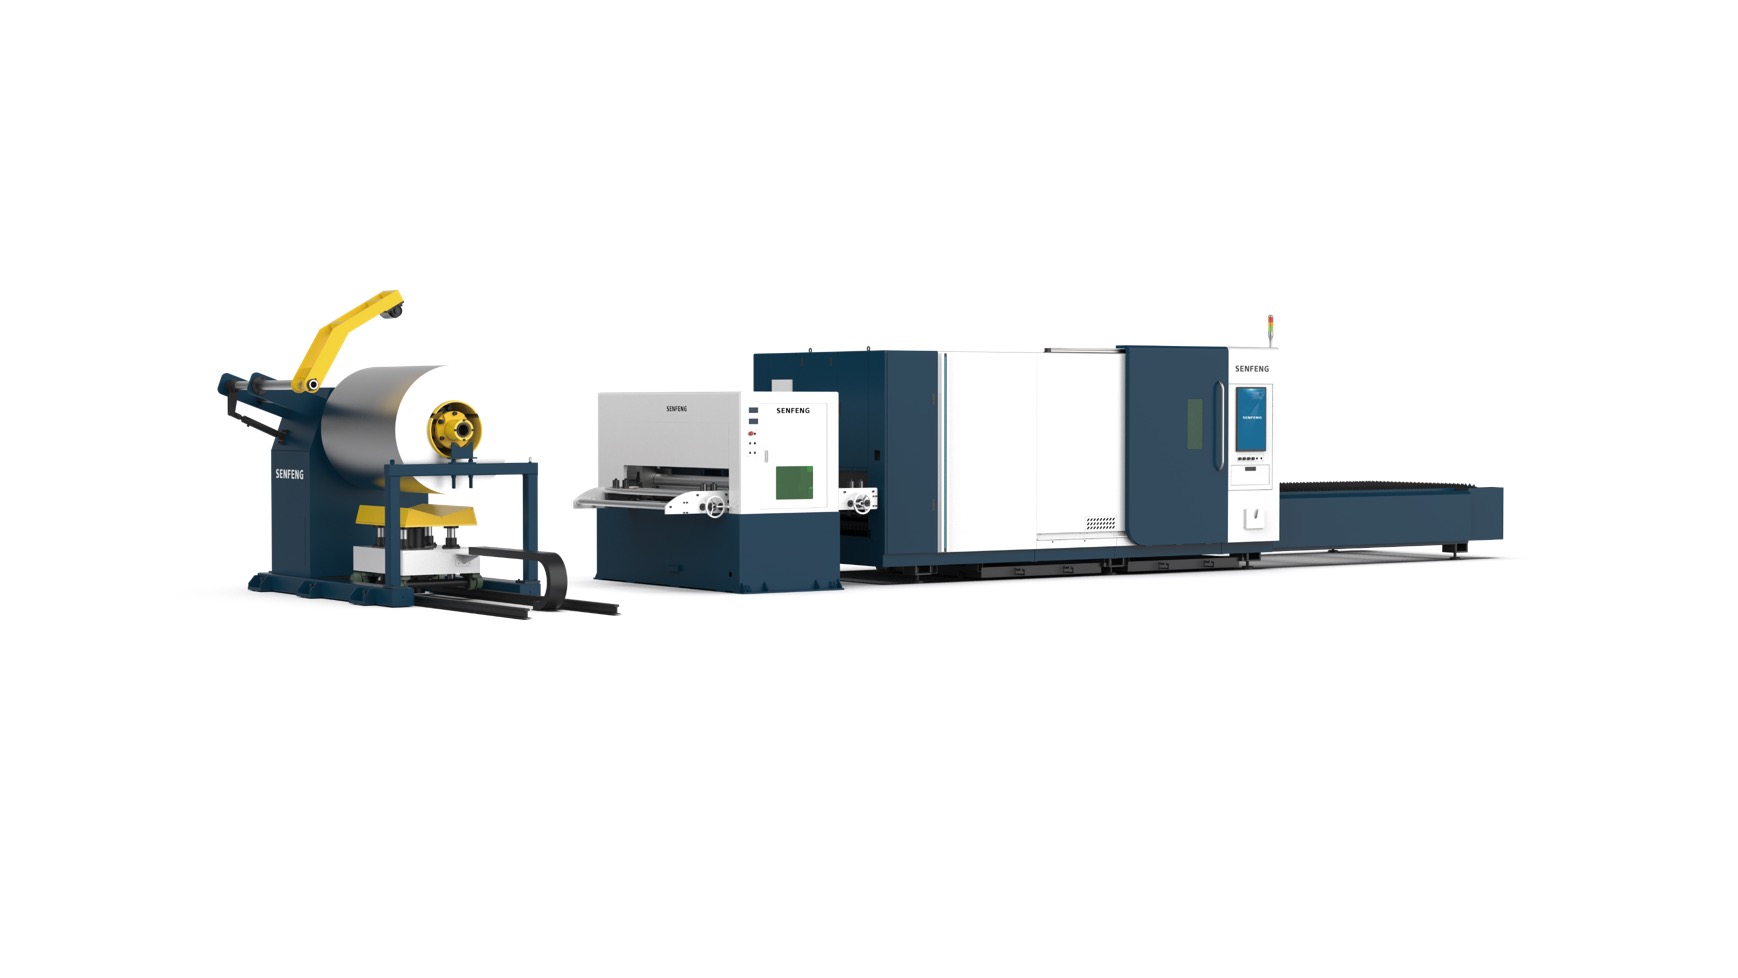
Desenrollador + enderezadora + cortadora láser, la estructura base de cualquier línea de bobina.
Línea de corte por bobina SENFENG SF1503CH en funcionamiento.
¿Por qué bobina en vez de chapa suelta?
| Chapa suelta | Alimentación por bobina |
|---|---|
| Carga manual hoja a hoja | Alimentación continua y automática |
| Tiempos muertos entre planchas | Producción sin interrupciones |
| Más manipulación y riesgo de marcas | Menos manipulación del material |
| Coste de material por hoja cortada | Coste de bobina, normalmente más bajo por kg |
A cambio, la inversión inicial es mayor y necesita más espacio en planta. Por eso tiene sentido sobre todo en producción en serie y volúmenes medios-altos de piezas del mismo espesor o familia de espesores — no tanto para talleres de piezas unitarias o muy variables.
Corte por bobina vs. troquelado tradicional
La otra gran alternativa para producir piezas en serie a partir de bobina es el troquelado (estampación), el método tradicional en la industria del automóvil y la chapa metálica. La diferencia de fondo es que el corte láser no necesita matriz: el "molde" es un programa de corte, no una herramienta física.
| Comparativa | Corte por bobina (láser) | Troquelado tradicional |
|---|---|---|
| Utillaje | Sin matriz dedicada | Requiere matriz por pieza |
| Cambio de referencia | Minutos (cambio de programa) | Mucho más lento |
| Flexibilidad | Alta | Relativamente baja |
| Lotes pequeños | Más adecuado | Coste elevado por matriz |
| Aprovechamiento de material | Aprox. 85-95% | Aprox. 70-75% |
Por eso el corte por bobina encaja especialmente bien cuando hay varias referencias distintas, lotes cortos o cambios frecuentes de producto — justo donde el coste de utillaje del troquelado penaliza más. Cuando el volumen de una sola referencia es muy alto y estable durante años, el troquelado sigue siendo difícil de batir en coste por pieza; el corte por bobina gana en flexibilidad y en no tener que amortizar matrices.
Las gamas SENFENG: en qué se diferencian
SENFENG no fabrica un único modelo de línea de bobina, sino varias gamas pensadas para necesidades distintas de espesor, material y volumen:
Gama base — SF1502C / SF1502CH
El punto de entrada a la tecnología: bobinas de hasta 10 toneladas, chapa de 600 a 1.500 mm de ancho, espesores de 0,6 a 2 mm y potencia de 1.500 a 6.000 W. La versión SF1502CH añade un área de trabajo de 3.000×1.500 mm (ampliable a 6.000×1.500 mm bajo pedido) y arranque a un solo clic. Buena relación entre capacidad y complejidad para quien empieza con corte por bobina (es el modelo de la imagen de apertura de este artículo).
Gama versátil — SF15015C
Pensada para espesores más finos y de mayor precisión (0,8-1,2 mm), con capacidad de bobina escalable hasta 10 T. Ideal cuando la planitud final del corte es crítica y se trabaja con chapa delgada.
Gama intermedia de alto rendimiento — SF1503CH
Un escalón por encima del SF1502CH en capacidad y precisión: acepta bobinas de hasta 15 toneladas, anchos de 800 a 1.500 mm, espesores de 0,8 a 3 mm y potencias de 3.000 a 6.000 W. Está disponible en edición Standard y edición Flagship, y su punto fuerte es el sistema de alimentación automática de alta precisión, que permite mantener velocidad de corte y calidad incluso en producción por lotes con cambios frecuentes de referencia.
Es también el modelo sobre el que SENFENG basó su propio Laser Blanking Management Standard for Passenger Car Panels (estándar interno para el corte de paneles de carrocería de automóvil), lo que da una idea del nivel de repetibilidad al que está pensado para trabajar. Entre su configuración habitual: generador láser Raycus, cabezal de corte Raytools, sistema de control SENFENG Mimir y enfriadora Hanli — con corrección de desviación de alta precisión y la tecnología patentada de alivio rápido de tensiones que evita que la chapa "recuerde" la curvatura de la bobina tras cortarla.
Gama multi-material de alta precisión — SF1503CLH
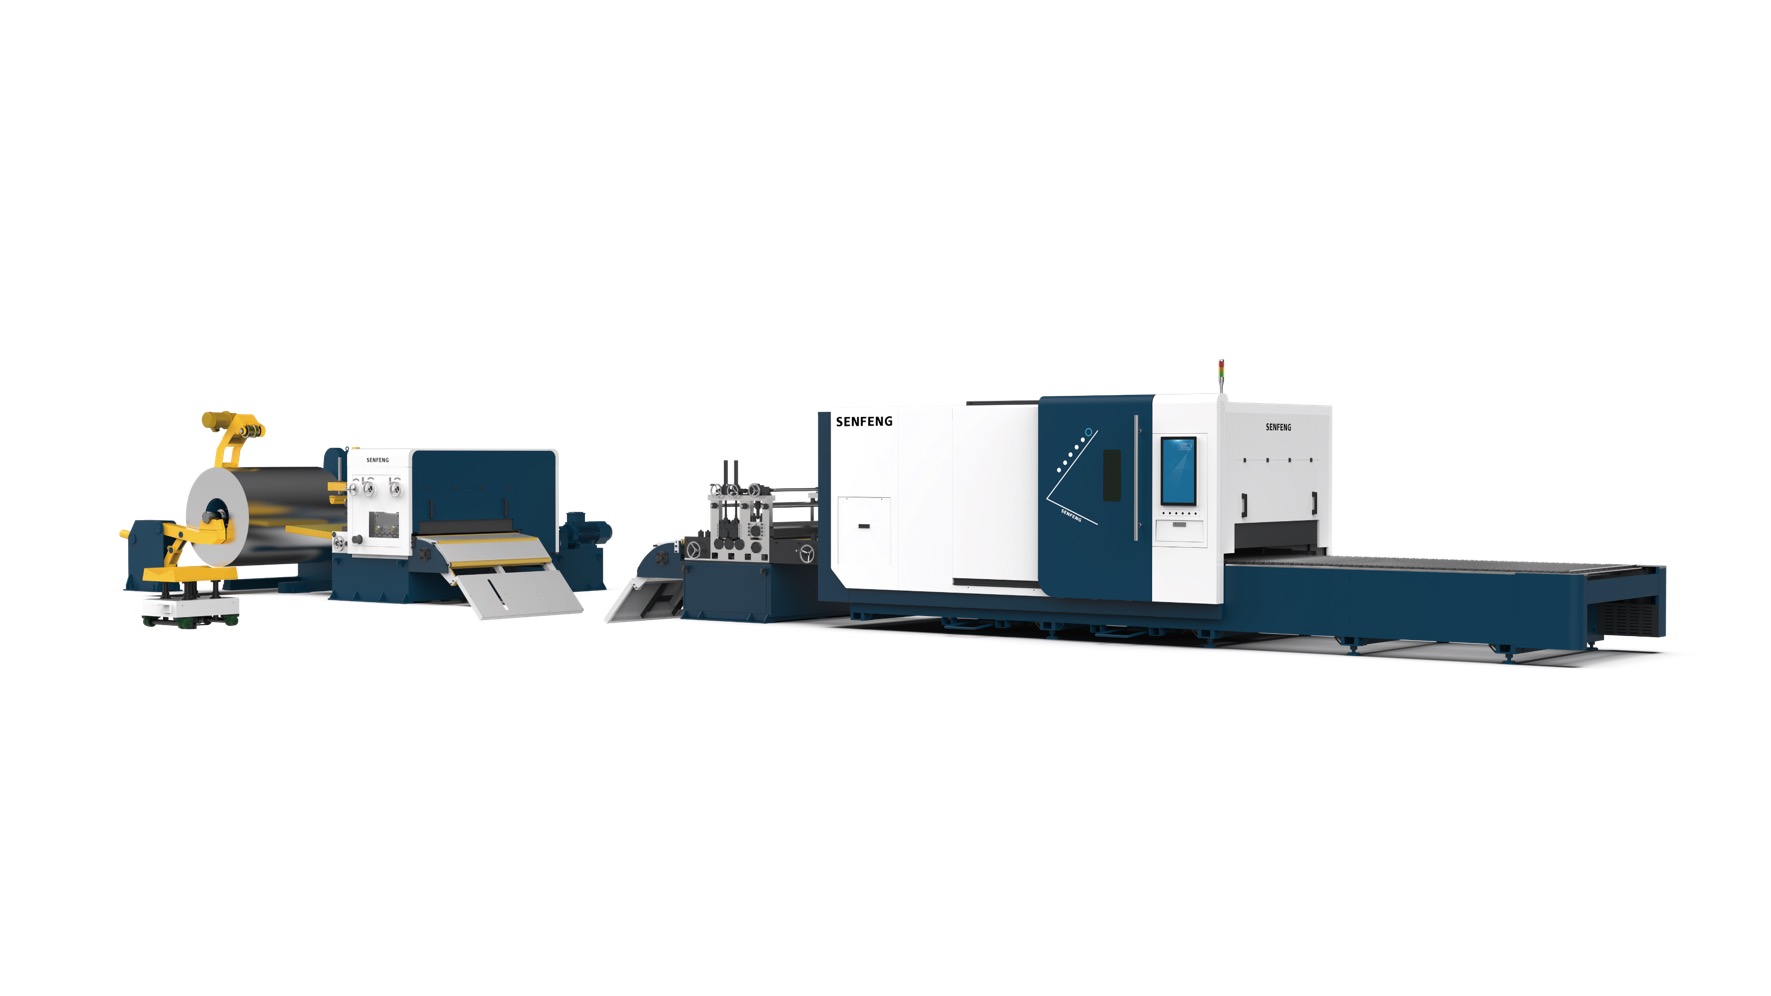
Mismo rango de capacidad que el SF1503CH (bobinas de hasta 15 T, 800-1.500 mm de ancho, 3.000-6.000 W), pero con un enderezador reforzado — hasta 19 rodillos de nivelado más 2 de arrastre ("6-High 19+2 Roller") — y un rango de espesor algo más amplio, de 0,6 a 3 mm. SENFENG la posiciona especialmente para aluminio y otros metales no férricos, que se deforman con más facilidad y exigen un enderezado más cuidadoso; en la práctica, la misma configuración de línea también trabaja acero al carbono e inoxidable en ese mismo rango de espesor, por lo que es la gama a mirar cuando se necesita una sola línea capaz de cambiar entre materiales (acero, inoxidable y aluminio) sin perder planitud ni acabado.
Gran formato — SF1803CLH
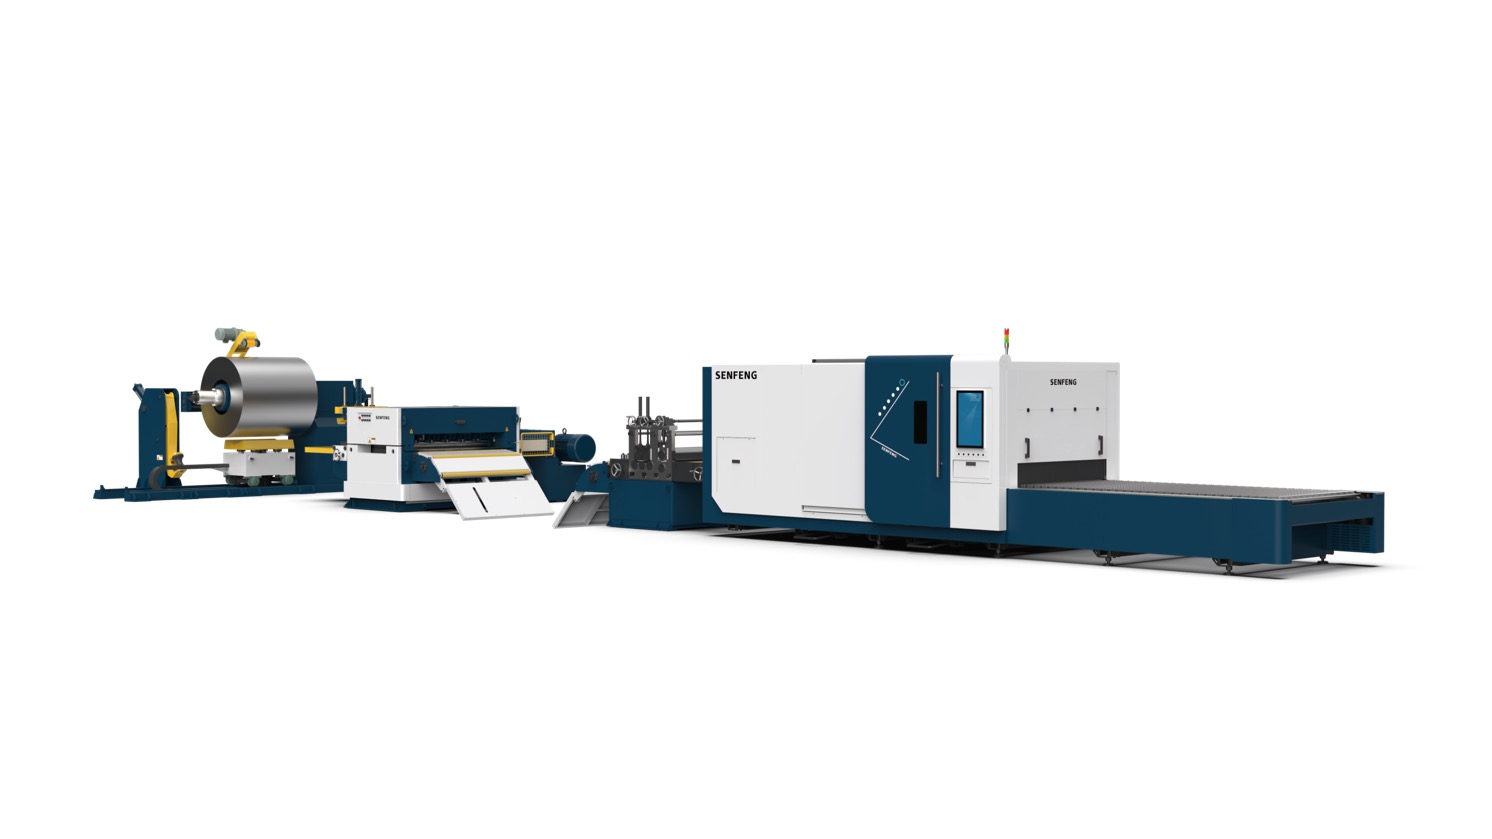
La versión de mayor ancho de la gama CLH: mismas 15 toneladas y mismo rango de espesor (0,6-3 mm), pero con anchos de bobina de hasta 1.800 mm en vez de 1.500 mm. Pensada para piezas más grandes manteniendo la misma flexibilidad multi-material.
Línea de seguimiento para automoción — SF1603P
Variante orientada específicamente a piezas de carrocería (paneles exteriores e interiores): bobinas de hasta 15 T, 600-1.600 mm de ancho, 0,8-3 mm de espesor y anidado automático para aprovechar mejor el material. Corta directamente distintas formas sin necesidad de matrices, lo que acorta mucho el desarrollo de piezas nuevas.
Cómo elegir entre gamas
| Si tu prioridad es... | Mira la gama |
|---|---|
| Empezar con corte por bobina, uso general | SF1502C / SF1502CH |
| Chapa fina, máxima planitud | SF15015C |
| Más capacidad y velocidad, lotes con cambios de referencia | SF1503CH |
| Cambiar entre acero, inoxidable y aluminio en la misma línea | SF1503CLH / SF1803CLH |
| Piezas de gran ancho (hasta 1.800 mm) | SF1803CLH |
| Piezas de automoción, muchas referencias distintas | SF1603P |
Corte por fibra láser alimentado por bobina, de la bobina a la pieza terminada.
Un paso más allá: la línea completa de producción
El corte es solo una etapa. SENFENG también ofrece líneas automáticas completas que encadenan varios procesos después del corte, para pasar de bobina cruda a pieza terminada sin intervención manual entre etapas:
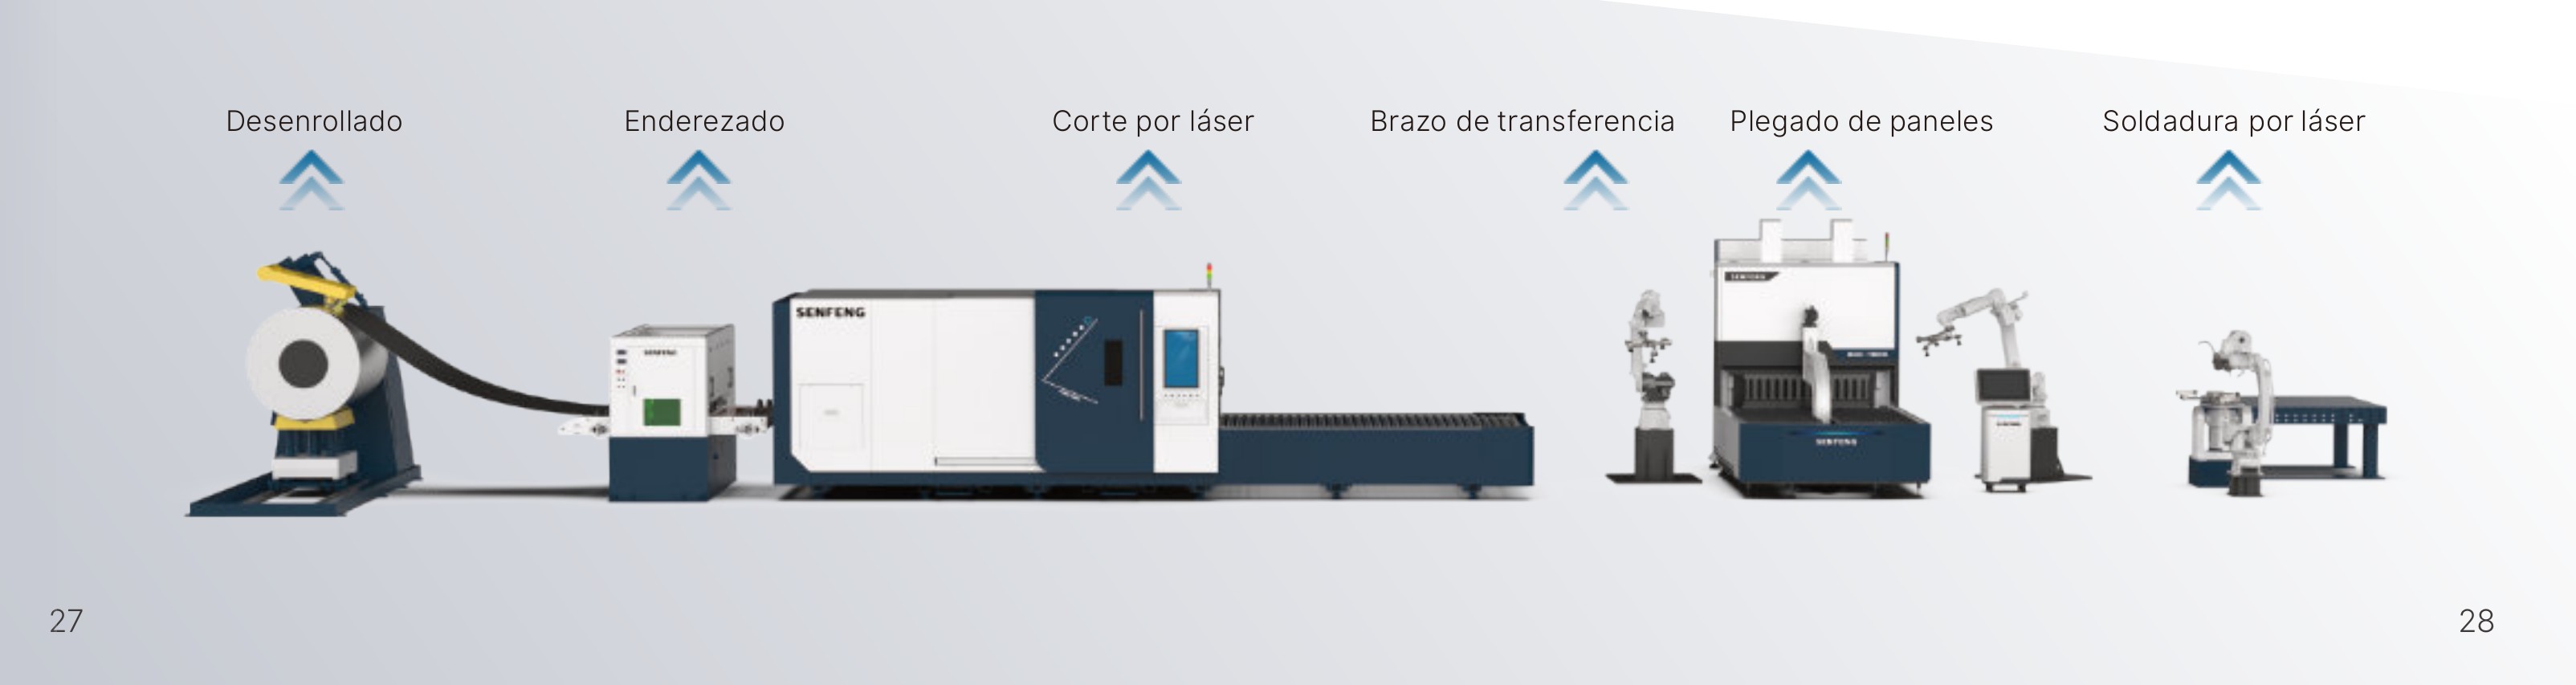
- Desenrollado — la bobina se libera de forma controlada.
- Enderezado — la chapa se aplana antes del corte.
- Corte por láser — se recorta la pieza a su forma final.
- Brazo de transferencia — mueve la pieza cortada a la siguiente estación sin manipulación manual.
- Plegado de paneles — dobla la pieza según el diseño (por ejemplo, para formar una carcasa o un panel).
- Soldadura por láser — une las partes que lo requieran, cerrando el ciclo de fabricación.
Cada etapa admite módulos opcionales según el producto final — sistema de bobinado con manga de sujeción para bobinas de diámetro interior reducido, laminado de film protector para chapa pintada o de acabado espejo, marcado por inyección de tinta, cerramiento de seguridad con cortina de luz, o software de anidado (nesting) para maximizar el aprovechamiento del material — por lo que la configuración real se adapta pieza por pieza, desde una línea simple de desenrollado + corte, hasta una célula completa con plegado y soldadura robotizados.
Proceso de alimentación por bobina paso a paso.
Dónde se usa: aplicaciones principales
| Automoción | Chapa metálica general |
|---|---|
| Paneles de carrocería | Armarios eléctricos |
| Componentes de chasis | Componentes de ascensores |
| Carcasas de packs de batería | Maquinaria agrícola y de construcción |
| Raíles de asiento y otras piezas de chapa | Carcasas para equipos de nueva energía |
El corte por bobina es especialmente adecuado para acero de alta resistencia, aleaciones de aluminio y otros materiales ligeros — cada vez más presentes en automoción — y para cualquier fabricante que trabaje con múltiples referencias, lotes pequeños y plazos de entrega cortos, el perfil típico de la industria de chapa metálica.
Qué información necesitamos para dimensionar tu línea
Antes de proponer una configuración concreta, conviene tener claros estos datos — cuantos más, más ajustada será la propuesta:
- Bobina: peso máximo (10T o 15T), diámetro interior (508 o 610 mm), ancho mínimo y máximo, espesor mínimo y máximo, tipo de material y límite elástico.
- Pieza: dimensiones, planos, volumen de producción requerido, número de referencias distintas y requisito de aprovechamiento de material.
- Automatización: si hace falta corte a longitud/posicionado, clasificación o apilado automático, corte multi-cabezal, o conexión con procesos posteriores como plegado o soldadura.
Con estos datos se puede definir la combinación adecuada de desenrollador + enderezadora + ancho de corte + potencia láser + número de cabezales + nivel de automatización — por eso preferimos entender primero el proceso de producción antes de proponer un modelo concreto.
Más vídeos
Línea de corte por láser de bobina SF1502CH en una aplicación de construcción modular con entrega continua.
¿Tu producción encaja con una línea de bobina?
En DM NOVA TECH somos representantes oficiales de SENFENG en España. Cuéntanos tu volumen, espesores y material y te ayudamos a identificar qué configuración tiene sentido para tu planta — escríbenos a info@dmnovatech.com o al +34 932 711 191.
Artículos relacionados
Qué es el control GSK que equipan muchas CNC SENFENG, en qué se diferencia de FANUC y HEIDENHAIN, por qué hay diferencias de precio de +20.000€, y qué soporte tiene en Europa.
Entramos a fondo en el Intelligent Air Cut de SENFENG: bus A8, cabezal H8, cubo de proceso con IA, comparativa completa frente al H4 Standard y una prueba real cara a cara sobre la misma chapa de acero.
Guía técnica de la gama SENFENG de soldadura y limpieza láser: manuales, robotizada, portátil, recargue por láser, especificaciones y sectores de aplicación.